-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Hinzufügen:
Nr. 355, Youyi-Straße, Bezirk Qiaoxi, Shijiazhuang, Hebei, China.


Extrusions-Kunststoffschweißpistole Schweißen von Geomembranen

Extrusions-Kunststoffschweißpistole Schweißen von Geomembranen
16. Januar 2025, 18:14 Uhr
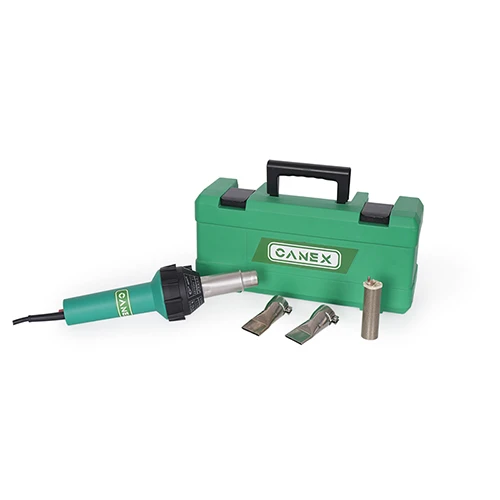
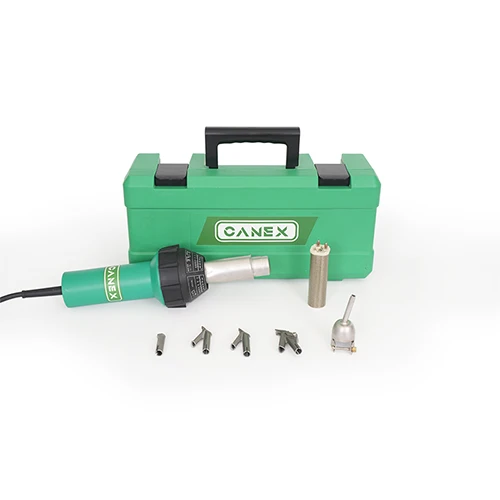
Für HDPE-Geomembranen gibt es zwei Schweißverfahren: das Doppelspur-Heißschmelzschweißen und das Einnaht-Extrusionsschweißen. Beim Bau von HDPE-Geomembranen treten häufig Bereiche auf, die mit Doppelspur-Schweißgeräten nicht geschweißt werden können, wie beispielsweise die Verbindung mit Rohren und Zementbeton. In solchen Fällen ist eine Einnaht-Extrusionsschweißpistole erforderlich.
Die Einzelnaht-Extrusionsschweißpistole, auch bekannt als PP/PE-Kunststoff-Extrusionsschweißgerät, ist ein Gerät zum Schweißen von Geomembranen mit Kunststoffschweißstäben. Die Schweißgeschwindigkeit beträgt 1,6 bis 3,5 Kilogramm Schweißdraht pro Stunde. Sie kann mehrere Stunden ununterbrochen arbeiten und ermöglicht eine perfekte Schweißnahtbildung auch bei größeren Lücken. Sie ist ein häufig verwendetes Gerät beim Geomembranschweißen. Sie wird hauptsächlich zum Schweißen von Teilen verwendet, die mit doppelspurigen Heißschmelzschweißgeräten nicht geschweißt werden können, sowie zur Reparatur defekter und beschädigter Schweißstellen.
- Die Anforderungen der Konstruktionsspezifikationen für Extrusionsschweißen lauten wie folgt:
- Prüfen Sie, ob die Basis an der Verbindungsstelle eben und fest ist. Sollten Fremdkörper vorhanden sein, sollten diese vorab fachgerecht entfernt werden. Prüfen Sie, ob die Überlappungsbreite an der Schweißnaht ausreichend ist (≥ 60 mm). Die Membran an der Verbindungsstelle sollte eben und mäßig dicht sein und darf kein „Fischmaul“ bilden.
- Positionierung und Verklebung: Verwenden Sie eine Heißluftpistole, um die überlappenden Teile der beiden Membranen zu verkleben. Der Abstand zwischen den Klebepunkten sollte nicht größer als 60–80 mm sein. Die Temperatur der Heißluft sollte kontrolliert werden, um die HDPE-Geomembran nicht zu verbrennen und ein leichtes Reißen zu verhindern.
- Aufrauen: Verwenden Sie eine Aufraumaschine, um die Membranoberfläche im Bereich der Schweißnaht in einem Bereich von 30–40 mm aufzurauen. So erreichen Sie eine gründliche Reinigung und eine größere Kontaktfläche. Die Tiefe sollte jedoch 10 % der Membrandicke nicht überschreiten. Gehen Sie beim Aufrauen vorsichtig vor und versuchen Sie, Schäden an der Membranoberfläche zu minimieren. Bei Membranen mit einer Dicke von mindestens 2 mm sollte eine 45°-Nut eingearbeitet werden.
- Probeschweißen: Entnehmen Sie vor dem eigentlichen Schweißen eine kleine Probe von mindestens 300 × 600 mm und legen Sie die Geräteparameter entsprechend Ihren Erfahrungen für Probeschweißungen fest. Schneiden Sie anschließend das Probestück zu und führen Sie Scher- und Schälversuche an einer Zugprüfmaschine durch. Entsprechen die Testergebnisse den Anforderungen, sperren Sie die Geräteparameter und schweißen Sie entsprechend. Andernfalls stellen Sie die Maschine neu ein und führen Sie Probeschweißungen und Tests durch, bis sie für die Eignung geeignet sind.
Die Bewertungskriterien für erfolgreiche oder fehlgeschlagene Probeschweißungen sind:
Bei der Durchführung von Scher- und Schältests an der Verbundschweißnaht darf nur die Membran gerissen werden, es dürfen keine Schäden an der Schweißverbindung (d. h. FTB) auftreten.
- Die Anforderungen an den Schweißvorgang der Extrusionsschweißmaschine sind wie folgt:
- Beim Schweißen sollte der Schweißkopf ohne Abweichung auf die Verbindung ausgerichtet sein und ein Rutschschweißen oder Überspringen des Schweißvorgangs ist nicht zulässig.
- Die Dicke in der Mitte der Schweißnaht sollte im Allgemeinen das 2,5-fache der Dicke der Anti-Sickermembran betragen und nicht weniger als 3 mm.
- Wenn eine Verbindung nicht durchgehend geschweißt werden kann, sollte der geschweißte Teil der Verbindung mindestens 50 mm aufgeraut und dann überlappend geschweißt werden.
- Die verwendeten Schweißstäbe müssen vor dem Einführen in die Maschine sauber und trocken gehalten werden. Wischen Sie die Schweißstäbe nicht mit Handschuhen, schmutzigen Tüchern, Baumwollgarn usw. mit Ölflecken und Schmutz ab.
- Führen Sie je nach Temperatur sofort eine Kühlbehandlung an der Schweißnaht durch.
- Wenn der Extrusionsschweißvorgang aus irgendeinem Grund unterbrochen wird, muss die Extrusionsmenge des Schweißdrahts schrittweise reduziert werden. Unterbrechen Sie das Schweißen nicht plötzlich. Beim Neustarten der Konstruktion rauen Sie den unterbrochenen Teil auf und schweißen Sie anschließend.
- Ein Extrusionsschweißteam besteht in der Regel aus 3–4 Personen. Der Aufrauvorgang sollte angemessen, aber nicht zu früh, einen Schritt im Voraus durchgeführt werden. Die für die Kühlung zuständige Person muss rechtzeitig vor Ort sein. Die für den Schweißdraht zuständige Person muss sich an die Schweißgeschwindigkeit anpassen.
- Fehlererkennung und -behebung
Die Fehlersuche sollte in allen Bereichen mit und ohne Schweißnähte durchgeführt werden.
Drei Schritte der Fehlermarkierung:
- Eventuelle Schäden an der Schweißnaht oder anderen Teilen sollten eingekreist werden und im Kreis sollte ein „P“ markiert werden, um anzuzeigen, dass dieses Teil repariert werden muss.
- Wenn der Schaden nicht so schwerwiegend ist wie ein echtes Loch, kreisen Sie ihn nur ein, um anzuzeigen, dass er durch Extrusionsschweißen repariert werden kann.
- Nach allen Reparaturen sollten zerstörungsfreie Prüfungen durchgeführt werden und abschließend eine umfassende Inspektion durch den Bauleiter erfolgen.
Reparaturverfahren:
- Folgende Methoden kommen einzeln oder in Kombination zum Einsatz:
Löcher, Risse, ungleichmäßige Verteilung der HDPE-Geomembran-Rohmaterialien – Reparatur durch Extrusionsschweißen;
Kleinere Reparaturen durch Extrusionsschweißen - nach dem Schleifen erneut verschweißt;
Unqualifizierte Schweißnähte – nach dem Abdecken mit einer Schicht HDPE-Geomembran erneut geschweißt.
- Achten Sie darauf, dass die Baustelle während der Reparatur sauber und trocken bleibt, um sicherzustellen, dass die Ausrüstung normal und störungsfrei funktioniert.
- Alle Reparaturen oder Abdeckungen müssen mindestens 120 cm über die beschädigte Stelle hinausgehen und abgerundet sein.
Schutz der fertigen Geomembran:
- Tragen Sie beim Begehen der befestigten und verschweißten Geomembran keine Schuhe mit harten Sohlen und achten Sie darauf, dass sich an den Schuhen keine Nägel, Eisensohlen oder andere Dinge befinden, die die Geomembran beschädigen können.
- Während der Verlegearbeiten sowie nach dem Verlegen und Verschweißen der Geomembrane ist das Rauchen und die Verwendung von Streichhölzern, Feuerzeugen, chemischen Lösungsmitteln oder ähnlichen Gegenständen auf der Baustelle strengstens verboten.
- Beim Transport auf der Membran sollten die Metallbeine der Schubkarre mit weichem Gummimaterial ummantelt sein. Vermeiden Sie beim Transport mit dem Auto, die Membran zu befahren. Sollte das Befahren der Membran unbedingt erforderlich sein, sind je nach Untergrund die erforderlichen Schutzmaßnahmen zu treffen. Besteht der Untergrund aus einer geeigneten, steinfreien, dichten Lehmschicht, kann das Auto geradeaus fahren. Andernfalls sollte eine Bodenmembran oder Geotextil auf die Membran aufgebracht werden, und scharfe Kurven sind zu vermeiden.
- Beim Abladen von Materialien auf der Membran dürfen keine schweren und harten Gegenstände aus großer Höhe fallen gelassen werden, auch wenn eine geotextile Schutzschicht vorhanden ist, da diese sonst direkt auf die Sickerschutzschicht einwirken könnte.
- Bereiten Sie während der Bauphase ausreichend Sandsäcke vor, um zu verhindern, dass die verlegte Geomembran bei starkem Wind weggeweht wird. Bei starkem Wind sollte die Geomembran vorübergehend verankert werden.

Verwandte Produkte
Ähnliches Video

Geo-Heißkeilschweißgerät mit Digitalanzeige SWT NS800D – Bedienungsanleitung
Hochleistungs-Geo-Heißkeilschweißgerät SWT-NS900 – Bedienungsanleitung
Leistungsstarkes professionelles Heißluftwerkzeug SWT-NS3400A – Bedienungsanleitung
Geo Hot Wedge Welder SWT NS800 Bedienungsanleitung
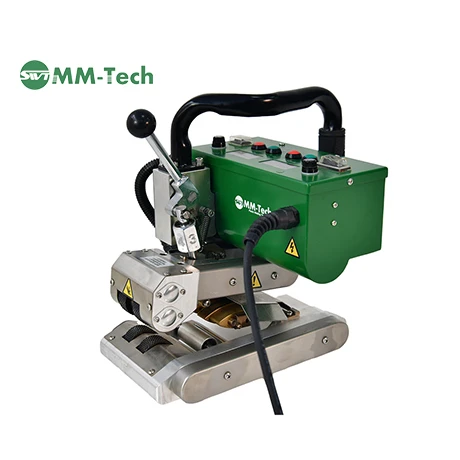
Kompakte HDPE-Heißkeilschweißmaschine SWT-NSGM1 Bedienungsanleitung
Weitere News zum Thema
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
NEWSLETTER ABONNIEREN
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 German
 Arabic
 Bengali
 Czech
 Dutch
 English
 Finnish
 French
 Hungarian
 Italian
 Japanese
 Korean
 Latin
 Norwegian
 Polish
 Portuguese
 Russian
 Spanish
 Thai
 Vietnamese