-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Dodać:
NR 355, ulica Youyi, dzielnica Qiaoxi, Shijiazhuang, Hebei, Chiny.


Ekstruzja Plastiku Spawanie Pistolet Spawanie Geomembrany

Ekstruzja Plastiku Spawanie Pistolet Spawanie Geomembrany
sty . 16, 2025 18:14
Istnieją dwie metody spawania geomembrany HDPE: dwutorowe spawanie na gorąco i jednotorowe spawanie ekstruzyjne. Podczas budowy geomembrany HDPE często spotyka się obszary, których nie można spawać za pomocą dwutorowych spawarek, takie jak połączenia z rurami i cementem. W takich przypadkach wymagany jest pistolet spawalniczy do jednotorowego spawania ekstruzyjnego.
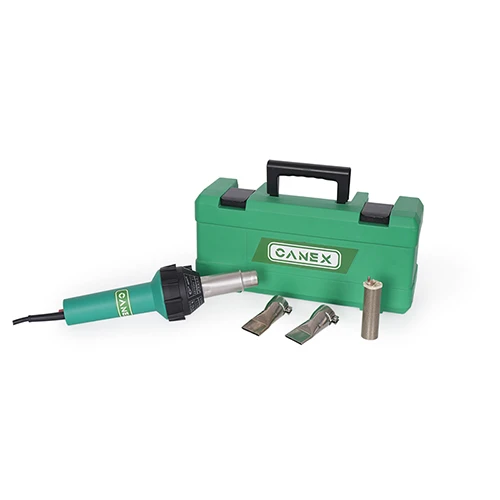
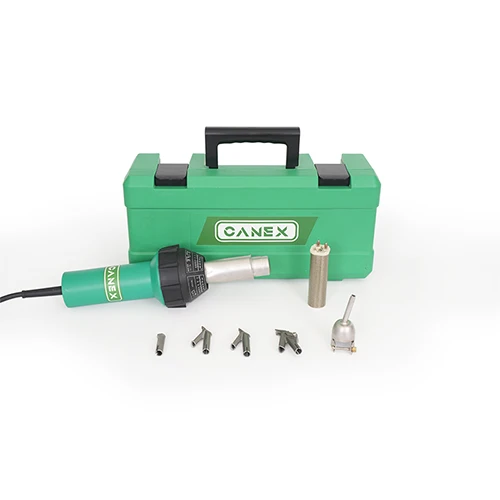
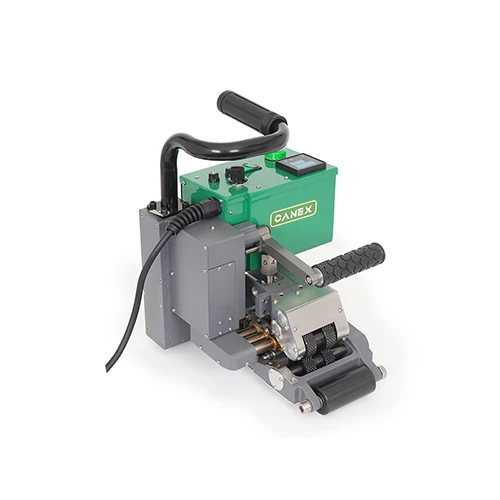
Pistolet do spawania metodą wytłaczania jednostronnego, znany również jako maszyna do spawania metodą wytłaczania tworzyw sztucznych PP/PE, to urządzenie, które spawa geomembrany plastikowymi prętami spawalniczymi. Prędkość spawania wynosi 1,6–3,5 kilograma pręta spawalniczego na godzinę. Może pracować nieprzerwanie przez kilka godzin i może osiągnąć idealną jednorazową formację spawania w przypadku większych szczelin. Jest to powszechnie stosowane urządzenie do spawania geomembrany. Jest ono głównie używane do spawania niektórych części, których nie można spawać za pomocą dwutorowych maszyn do spawania na gorąco oraz do naprawy wadliwych i uszkodzonych części spoiny.
- Wymagania specyfikacji konstrukcyjnych spawania ekstruzyjnego są następujące:
- Sprawdź, czy podstawa w miejscu połączenia jest płaska i solidna. Jeśli występuje jakaś obca substancja, należy ją odpowiednio wcześniej usunąć. Sprawdź, czy szerokość zakładki w miejscu spoiny jest odpowiednia (≥ 60 mm). Membrana w miejscu połączenia powinna być płaska, o umiarkowanej szczelności i nie powinna tworzyć „pyska ryby”.
- Pozycjonowanie i łączenie: Użyj pistoletu na gorące powietrze, aby połączyć zachodzące na siebie części dwóch membran. Odległość między punktami łączenia nie powinna być większa niż 60 - 80 mm. Temperaturę gorącego powietrza należy kontrolować, aby nie spalić geomembrany HDPE i nie rozerwać jej łatwo.
- Szorstkowanie: Użyj maszyny do szorstkowania, aby zszorstkować powierzchnię membrany w zakresie szerokości 30–40 mm przy spoinie, aby uzyskać dokładne czyszczenie i utworzyć szorstką powierzchnię, aby zwiększyć powierzchnię styku, ale głębokość nie powinna przekraczać 10% grubości membrany. Podczas szorstkowania należy działać delikatnie i starać się zminimalizować uszkodzenia powierzchni membrany. W przypadku membran o grubości równej lub większej niż 2 mm należy wykonać rowek 45°.
- Spawanie próbne: Przed formalnym spawaniem należy pobrać małą próbkę o wymiarach nie mniejszych niż 300 × 600 mm i wstępnie określić parametry sprzętu zgodnie z doświadczeniem w zakresie spawania próbnego. Następnie należy wyciąć element testowy i przeprowadzić testy ścinania i odrywania na maszynie rozciągającej. Jeśli wyniki testu spełniają wymagania, należy zablokować parametry sprzętu i odpowiednio wykonać spawanie. W przeciwnym razie należy ponownie wyregulować maszynę, przeprowadzić spawanie próbne i testy, aż do uzyskania kwalifikacji.
Kryteria oceny udanego lub nieudanego spawania próbnego są następujące:
Podczas przeprowadzania testów ścinania i odrywania spoiny klejonej, rozerwaniu może ulec jedynie membrana, nie powinno dojść do uszkodzenia spoiny (tzn. FTB).
- Wymagania dotyczące procesu spawania za pomocą maszyny do spawania ekstruzyjnego są następujące:
- Podczas spawania głowica spawalnicza powinna być ustawiona w jednej linii ze spoiną, bez żadnych odchyleń. Nie dopuszcza się przesunięć lub pomijania spoin.
- Grubość w środku spoiny powinna być na ogół 2,5 razy większa od grubości membrany antyprzesiąkowej i nie mniejsza niż 3 mm.
- Jeżeli spoiny nie można wykonać w sposób ciągły, należy zgrubić część spoiny o co najmniej 50 mm, a następnie wykonać spawanie zakładkowe.
- Używane pręty spawalnicze muszą być czyste i suche przed wprowadzeniem do maszyny. Nie wycieraj prętów spawalniczych rękawicami, brudną szmatką, bawełnianą przędzą itp. z plamami oleju i brudem.
- Natychmiast wykonaj obróbkę schłodzenia spoiny, zależnie od temperatury.
- Gdy operacja spawania ekstruzyjnego zostanie przerwana z jakiegoś powodu, ilość ekstruzji pręta spawalniczego musi być stopniowo zmniejszana. Nie przerywaj spawania nagle. Podczas ponownego uruchamiania konstrukcji zgrubnij część od miejsca przerwania, a następnie zespawaj.
- Zespół do spawania metodą wytłaczania składa się zazwyczaj z 3–4 osób. Proces zgrubiania powinien być przeprowadzony odpowiednio wcześnie, ale nie za wcześnie. Osoba odpowiedzialna za chłodzenie musi być punktualna. Osoba odpowiedzialna za pręt spawalniczy musi dostosować się do prędkości spawania.
- Wykrywanie i naprawa usterek
Badanie usterek należy przeprowadzić we wszystkich obszarach, zarówno ze spoinami, jak i bez nich.
Trzy etapy znakowania wad:
- Wszelkie uszkodzenia spoin lub innych części należy zakreślić, a w okręgu zaznaczyć literę „P”, aby wskazać, że dana część wymaga naprawy.
- Jeśli uszkodzenie nie jest tak poważne, jak dziura, zakreśl je tylko, aby wskazać, że można je naprawić za pomocą spawania ekstruzyjnego.
- Po wykonaniu wszystkich napraw należy przeprowadzić badania nieniszczące, a na koniec przeprowadzić kompleksową kontrolę przez kierownika budowy.
Procedury naprawcze:
- Poniższe metody stosuje się pojedynczo lub w połączeniu:
Otwory, pęknięcia, nierównomierne rozłożenie surowców geomembrany HDPE - naprawa poprzez spawanie ekstruzyjne;
Drobne naprawy spowodowane spawaniem ekstruzyjnym - ponowne spawanie po szlifowaniu;
Spoiny niespełniające wymagań - ponownie spawane po przykryciu warstwą geomembrany HDPE.
- Podczas przeprowadzania naprawy należy zadbać o utrzymanie miejsca naprawy w czystości i suchości, aby mieć pewność, że sprzęt działa prawidłowo i nie ulega awarii.
- Wszystkie naprawy lub pokrycia muszą wystawać co najmniej 120 cm poza uszkodzoną część i muszą mieć zaokrąglony kształt.
Ochrona gotowej geomembrany:
- Chodząc po utwardzonej i zgrzanej geomembranie, nie należy nosić butów o twardej podeszwie. Na butach nie powinny znajdować się gwoździe, żelazne podeszwy ani inne przedmioty, które mogą uszkodzić geomembranę.
- Podczas prac instalacyjnych oraz po ułożeniu i zgrzaniu geomembrany, na terenie budowy obowiązuje całkowity zakaz palenia i używania zapałek, zapalniczek, rozpuszczalników chemicznych i podobnych przedmiotów.
- Podczas transportu na membranie metalowe nogi taczki powinny być pokryte miękkimi materiałami gumowymi. Podczas transportu materiałów samochodem staraj się unikać jazdy samochodem po membranie. Jeśli jazda po membranie jest naprawdę konieczna, należy podjąć niezbędne środki ochronne w zależności od sytuacji podłoża pod membraną. Gdy podłoże pod membraną jest kwalifikowaną warstwą gliny bez kamieni, gęstą warstwą gliny, samochód może jechać prosto. W przeciwnym razie na membranę należy dodać membranę glebową lub geowłókninę, a samochód nie może wykonywać ostrych skrętów.
- Podczas rozładunku materiałów na membranie, nawet jeżeli znajduje się na niej warstwa ochronna z geowłókniny, należy uważać, aby ciężkie i twarde przedmioty nie spadały z wysokości i nie uderzały bezpośrednio w warstwę antyprzesiąkową.
- Przygotuj wystarczającą ilość tymczasowych worków z piaskiem podczas budowy, aby zapobiec zerwaniu ułożonej geomembrany przez silne wiatry. W przypadku silnego wiatru geomembrana powinna zostać tymczasowo zakotwiczona.

Produkty powiązane
Powiązane wideo

Instrukcja obsługi spawarki Geo Hot Wedge z wyświetlaczem cyfrowym SWT NS800D
Instrukcja obsługi spawarki klinowej Geo o dużej wytrzymałości SWT-NS900
Instrukcja obsługi profesjonalnego, wydajnego narzędzia na gorące powietrze SWT-NS3400A
Instrukcja obsługi spawarki Geo Hot Wedge SWT NS800
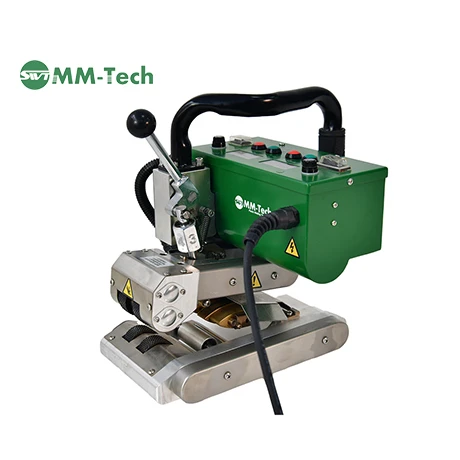
Kompaktowa zgrzewarka klinowa HDPE SWT-NSGM1 Instrukcja obsługi
Powiązane wiadomości
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
ZAPISZ SIĘ DO NEWSLETTERA
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 Polish
 Arabic
 Bengali
 Czech
 Dutch
 English
 Finnish
 French
 German
 Hungarian
 Italian
 Japanese
 Korean
 Latin
 Norwegian
 Portuguese
 Russian
 Spanish
 Thai
 Vietnamese