-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Adde:
NO.355,Youyi Vicus,Qiaoxi Districtus,Shijiazhuang,Hebei,Sina.


Extrusio Plastic Welding Gun Welding Geomembrane

Extrusio Plastic Welding Gun Welding Geomembrane
Jan. 16, 2025 18:14
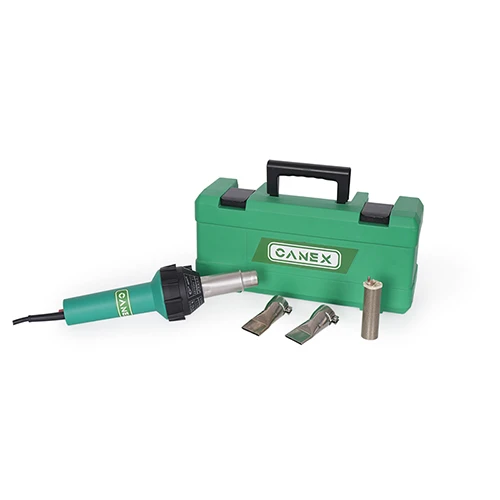
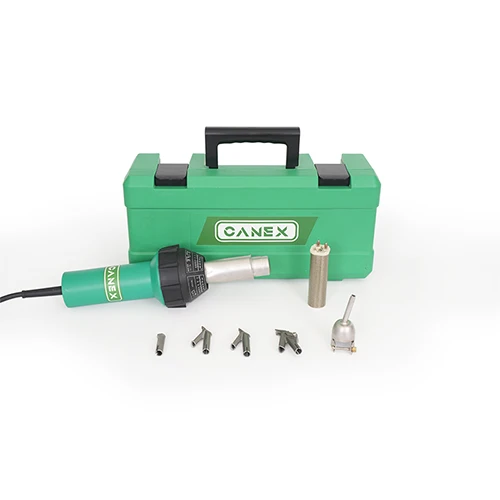
Duae sunt modi glutino pro HDPE geomembrana: duplex-traucum calidum liquefactum glutino et unico commissurae extrusio glutino. In constructione geomembranae HDPE, nonnullae areae quae duplicato-vestigio machinarum conglutinationis conflari non possunt, saepe occurrunt, ut nexus cum tibiis et concretis caemento. In talibus casibus requiritur una extrusio collisio sclopetis commissura.
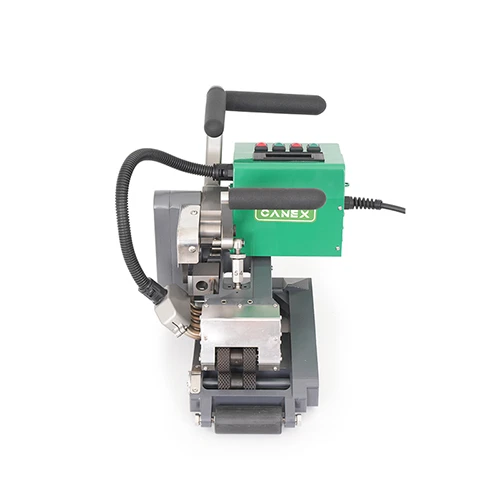
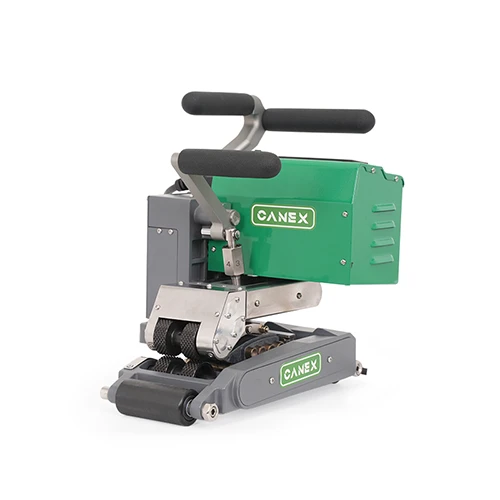
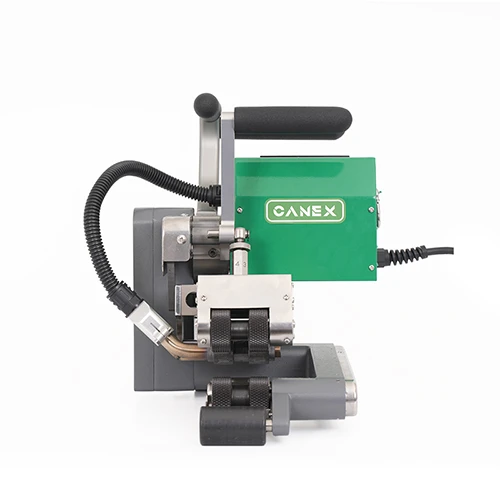
Unius extrusio commissurae sclopetis glutino, etiam PP/PE extrusio machinae conglutinantis plasticae notae, est machina quae geomembranam cum virgis plasticis conglutinat. Celeritas glutino est 1.6 - 3.5 chiliogrammata virgae per horae glutine. Continuo aliquot horas operari potest et ad ampliores hiatus formationem perfectam unum tempus conglutinatio consequi potest. Usitatius est fabrica in glutino geomembrane. Maxime adhibetur aliquas partes contrahere quae non possunt conflari per duplices semitas calidas liquefactionibus machinis liquefactis et partibus defectivis et corruptis glutino reparandis.
- Necessitas extrutionis specificationum constructionis conglutinationis sunt hae:
- Reprehendo utrum basis ad iuncturam sit plana et solida. Si qua res aliena est, in antecessum recte tractari debet. Perspicias num imbricatis latitudinis ad pugillo conveniens (≥ 60mm). Membrana ad iuncturam plana debet esse, emissione moderata, nec "os piscis".
- Positioning and bonding: Utere sclopeto aere calido ad ligamen partium duarum membranarum imbricatarum. Distantia inter compaginationes non debet esse maior quam 60 — 80mm. Temperatio aeris calidi debet ita temperari ut HDPE geomembrana non uratur nec facile avellitur.
- Exasperatio: Utere machina exasperantia ad superficiem membranae exasperandam intra latitudinem 30 - 40mm in pugillo ad penitus purgandum et superficiem asperam formant ad contactum aream augendam, sed profunditas 10% membranae crassitudinem non excedat. Cum exasperatio, leniter agunt et damnum superficiei membranae minuere conantur. Membranae enim crassitudine aequale vel 2mm maius, sulcus 45° facienda est.
- Tentatio glutino: Ante glutino formali, accipe exemplum parvum non minus quam 300 600mm et praeliminari parametris apparatum determinare secundum experientiam ad probationem glutino. Tunc secare test fragmen et tondere et radere tentamenta in machina distrahentes. Si probatio proventus metus est, apparatum parametri claude ac proinde compone. Alioquin, RECOQUO machinam, iudicium ducere et probans, donec idoneus sit.
Aestimatio criteria pro felici vel incassum iudicii glutino sunt:
Cum tondendas et cortices in vinculo pugillo agere probat, membrana tantum scindi potest, et nullo damno iuncturae vinculo (ie, FTB) occurrere debet.
- Requisita processus operationis glutinis machinae extrutionis glutino sunt hae:
- Cum cudone, cudone caput aligned cum iunctura sine deviatione, et lapsura welding et gestientes welding non licet.
- Crassitudo ad centrum globi fere esse 2.5 interdum crassitudo membranae anti-sepaginae et non minus quam 3 mm.
- Cum iunctura continue iuncta esse non potest, pars iuncta iuncta exasperari debet saltem 50mm et sinum iuncta.
- Virgae cucurbitae adhibendae sunt mundae et siccae antequam machinam ingrediantur. Ne virgas glutino abstergas cum chirotheca, sordido panno, xylino tincto, etc. maculas et sordes cum oleo.
- Curationem ducere in pugillo refrigerandi statim secundum temperiem.
- Cum operatio glutinis extrusio aliqua ratione interrumpatur, extrusio moles virgae glutino paulatim reduci debet. Noli subito glutino interrumpere. Cum reprimendo constructionem, exasperatur ea pars unde interrupta est, et deinde pactionem facit.
- Turma glutino operationis manipulus plerumque constat ex 3 - 4 hominibus. Processus adterescere debet uno gradu in antecessum apte peragi, sed non nimis in antecessum. Persona refrigerandi author opportune debet esse. Qui author virgae glutino debet cursui glutino accommodare.
- Defectus Deprehensio et Repair
Defectio detectionis in omnibus locis cum et sine welds peragi debet.
Tres gradus defectus notati sunt;
- Iniuriam in pactionem vel alias partes ambiri debet, et "P" in circulo notari debet ad designandum hanc partem reparandam esse.
- Si damnum non tam grave est quam foraminis actualis, tantum circulus indicare potest, ut extrusio glutino reparari possit.
- Post omnes reparationes, probationes non perniciosae faciendae sunt, ac denique inspectio comprehensiva a loco supervisoris facienda est.
Reparare rationes:
- Sola aut coniuncta modi adhibentur:
Foramina, lacrimae, inaequalia distributio materiae rudium geomembranae HDPE - per extrusionem glutino reparata;
Reparationes parvae factae per extrusionem glutino post molere iuncta;
Inhabilis conflat - re- iuncta cum strato HDPE geomembranae tegmine.
- Animadverte ut situm mundum et siccum in reparatione custodiant, ut instrumentum normale et sine defectu curet.
- Omnes reparationes vel tegimenta extendere debent ad minimum 120cm ultra partem laesam et rotundari debent.
Praesidium Fini Geomembranae:
- Ambulans super stratam et iuncta geomembranam, ne induantur soleis duris, neque sint clavi, nec plantae ferreae vel alia quae geomembranam in calceis laedere possunt.
- Per operationes institutionem et geomembranam extruendo et glutino prohibetur fumo vel par, levioribus, chemicis, chemicis vel similibus rebus in situ.
- Cum traiciendum in membranam, Pabo metallica crura mollibus Flexilis materiis tegi debet. Cum materiae autocinetum transportandae, currus in membrana currendo vitare conantur. Si vero membranam impellere necesse est, ad id, quod basis sub membrana est, adhibenda sunt. Cum basis sub membrana qualificata non lapidea, densa argillacea, raeda recta ingredi possit. Alioqui solo membrana vel geotextile membranae adiiciendum est, et currus aculeis vicibus facere non licet.
- Cum materiae exonerare in membrana, etiamsi iacuit tutela geotextilis, res graves et durae non debent ex alto demitti et directe incursum anti-spatii emissarii.
- Satis praeparate sandbags temporales in constructione ne geomembranae positae a validis ventis inflentur. In casu ventorum vehementium, geometra temporaliter stare debet.

Related Products
Related Video

Geo Hot Wedge Welder With Digital Display SWT NS800D Operation Guide
Gravis-Officium Geo Hot Wedge Welder SWT-NS900 Operation Guide
Powerful Professional Hot Air Tool SWT-NS3400A Operation Guide
Geo Hot Wedge Welder SWT NS800 Operatio Guide
Foedus HDPE Hot Cuneum Machina Welding SWT-NSGM1 Operatio Guide
Related News
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
PECUNIAM DO NEWSLETTER
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 Latin
 Arabic
 Bengali
 Czech
 Dutch
 English
 Finnish
 French
 German
 Hungarian
 Italian
 Japanese
 Korean
 Norwegian
 Polish
 Portuguese
 Russian
 Spanish
 Thai
 Vietnamese