-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Aggiungere:
N. 355, Youyi Street, distretto di Qiaoxi, Shijiazhuang, Hebei, Cina.


Estrusione di plastica Saldatura Pistola Saldatura Geomembrana

Estrusione di plastica Saldatura Pistola Saldatura Geomembrana
Gen. 16, 2025 18:14
Esistono due metodi di saldatura per la geomembrana HDPE: saldatura hot melt a doppia pista e saldatura per estrusione a cucitura singola. Nella costruzione della geomembrana HDPE, si incontrano spesso alcune aree che non possono essere saldate da saldatrici a doppia pista, come la connessione con tubi e calcestruzzo cementizio. In tali casi, è richiesta una pistola per saldatura per estrusione a cucitura singola.
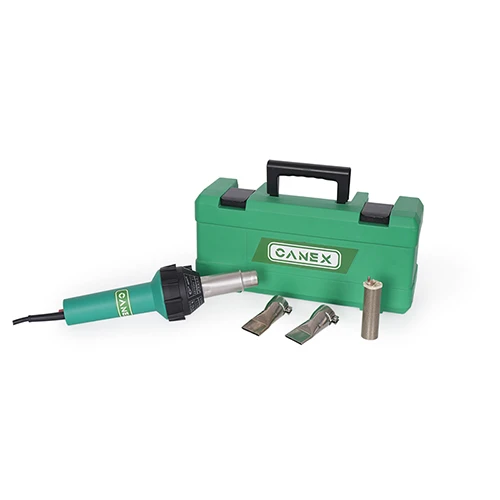
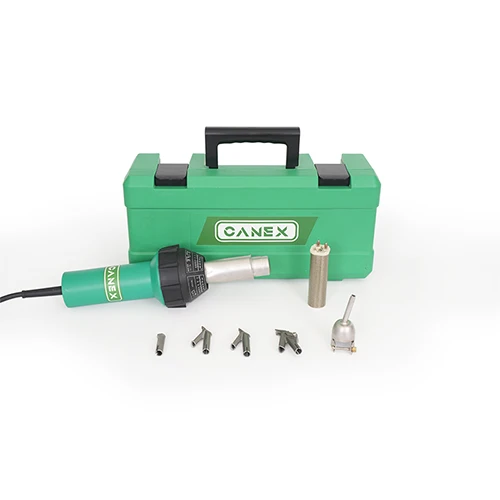
La pistola per saldatura a estrusione a cucitura singola, nota anche come saldatrice a estrusione di plastica PP/PE, è un dispositivo che salda la geomembrana con bacchette di saldatura in plastica. La velocità di saldatura è di 1,6 - 3,5 chilogrammi di bacchetta di saldatura all'ora. Può funzionare ininterrottamente per diverse ore e può ottenere una perfetta formazione di saldatura monouso per fessure più grandi. È un dispositivo comunemente utilizzato nella saldatura della geomembrana. Viene utilizzato principalmente per saldare alcune parti che non possono essere saldate dalle saldatrici a caldo a doppia pista e per riparare le parti difettose e danneggiate della saldatura.
- I requisiti delle specifiche di costruzione della saldatura per estrusione sono i seguenti:
- Controllare che la base del giunto sia piana e solida. Se c'è del materiale estraneo, deve essere gestito correttamente in anticipo. Controllare che la larghezza di sovrapposizione alla saldatura sia appropriata (≥ 60 mm). La membrana al giunto deve essere piana, con una tenuta moderata e non formare una "bocca di pesce".
- Posizionamento e incollaggio: utilizzare una pistola ad aria calda per incollare le parti sovrapposte delle due membrane. La distanza tra i punti di incollaggio non deve essere superiore a 60 - 80 mm. La temperatura dell'aria calda deve essere controllata in modo da non bruciare la geomembrana in HDPE e non strapparla facilmente.
- Ruvidità: utilizzare una macchina ruvida per ruvidare la superficie della membrana entro un intervallo di larghezza di 30 - 40 mm sulla saldatura per ottenere una pulizia completa e formare una superficie ruvida per aumentare l'area di contatto, ma la profondità non deve superare il 10% dello spessore della membrana. Durante la ruvidità, operare delicatamente e cercare di ridurre al minimo i danni alla superficie della membrana. Per membrane con uno spessore uguale o superiore a 2 mm, deve essere realizzata una scanalatura a 45°.
- Saldatura di prova: prima della saldatura formale, prelevare un piccolo campione non inferiore a 300 × 600 mm e determinare in via preliminare i parametri dell'attrezzatura in base all'esperienza per la saldatura di prova. Quindi tagliare il pezzo di prova ed eseguire prove di taglio e pelatura su una macchina di trazione. Se i risultati del test soddisfano i requisiti, bloccare i parametri dell'attrezzatura e saldare di conseguenza. In caso contrario, regolare nuovamente la macchina, eseguire saldature di prova e test fino a quando non è qualificata.
I criteri di valutazione per la riuscita o il fallimento della saldatura di prova sono:
Quando si eseguono prove di taglio e di pelatura sulla saldatura incollata, solo la membrana può essere lacerata e non dovrebbe verificarsi alcun danno al giunto di saldatura (ad esempio FTB).
- I requisiti del processo di saldatura della macchina per saldatura a estrusione sono i seguenti:
- Durante la saldatura, la testa di saldatura deve essere allineata con il giunto senza deviazioni e non sono consentite saldature a slittamento o a salti.
- Lo spessore al centro della saldatura dovrebbe essere generalmente 2,5 volte lo spessore della membrana anti-infiltrazione e non inferiore a 3 mm.
- Se un giunto non può essere saldato in modo continuo, la parte saldata del giunto deve essere irruvidita di almeno 50 mm e poi saldata a sovrapposizione.
- Le bacchette di saldatura utilizzate devono essere tenute pulite e asciutte prima di entrare nella macchina. Non pulire le bacchette di saldatura con guanti, panni sporchi, filo di cotone, ecc. con macchie di olio e sporcizia.
- Eseguire immediatamente il trattamento di raffreddamento sulla saldatura in base alla temperatura.
- Quando l'operazione di saldatura per estrusione viene interrotta per qualche motivo, la quantità di estrusione della bacchetta di saldatura deve essere gradualmente ridotta. Non interrompere improvvisamente la saldatura. Quando si riavvia la costruzione, irruvidire la parte da dove è stata interrotta e quindi saldare.
- Un team operativo di saldatura per estrusione è generalmente composto da 3-4 persone. Il processo di irruvidimento deve essere eseguito con un passo di anticipo appropriato, ma non troppo. La persona responsabile del raffreddamento deve essere puntuale. La persona responsabile della bacchetta di saldatura deve adattarsi alla velocità di saldatura.
- Rilevamento e riparazione dei difetti
Il rilevamento dei difetti deve essere effettuato in tutte le aree con e senza saldature.
Tre fasi di marcatura dei difetti:
- Eventuali danni alla saldatura o ad altre parti devono essere cerchiati e nel cerchio deve essere apposta una "P" per indicare che la parte in questione deve essere riparata.
- Se il danno non è grave quanto un foro vero e proprio, cerchialo semplicemente per indicare che può essere riparato mediante saldatura per estrusione.
- Dopo tutte le riparazioni, dovranno essere eseguiti test non distruttivi e, infine, il supervisore del cantiere dovrà effettuare un'ispezione completa.
Procedure di riparazione:
- I seguenti metodi vengono utilizzati da soli o in combinazione:
Fori, strappi, distribuzione non uniforme delle materie prime della geomembrana in HDPE - riparati mediante saldatura per estrusione;
Piccole riparazioni causate dalla saldatura per estrusione - risaldate dopo la rettifica;
Saldature non qualificate - risaldate dopo la copertura con uno strato di geomembrana HDPE.
- Prestare attenzione a mantenere il sito pulito e asciutto durante la riparazione per garantire che l'attrezzatura funzioni correttamente e senza guasti.
- Tutte le riparazioni o coperture devono estendersi almeno 120 cm oltre la parte danneggiata e devono essere arrotondate.
Protezione della geomembrana finita:
- Quando si cammina sulla geomembrana pavimentata e saldata, non indossare scarpe con suola rigida e non devono esserci chiodi, suole di ferro o altri oggetti sulle scarpe che possano danneggiare la geomembrana.
- Durante le operazioni di posa e dopo la pavimentazione e la saldatura della geomembrana è severamente vietato fumare o utilizzare fiammiferi, accendini, solventi chimici o simili in cantiere.
- Durante il trasporto sulla membrana, le gambe metalliche della carriola devono essere ricoperte con materiali in gomma morbida. Durante il trasporto di materiali in auto, cercare di evitare che l'auto scorra sulla membrana. Se è davvero necessario guidare sulla membrana, devono essere prese le misure di protezione necessarie in base alla situazione della base sotto la membrana. Quando la base sotto la membrana è uno strato di argilla densa non pietrosa qualificata, l'auto può essere lasciata andare dritta. Altrimenti, una membrana di terreno o un geotessile devono essere aggiunti sulla membrana e l'auto non può fare curve strette.
- Durante lo scarico dei materiali sulla membrana, anche in presenza di uno strato protettivo geotessile, è opportuno evitare che oggetti pesanti e duri vengano lasciati cadere dall'alto e impattino direttamente sullo strato anti-infiltrazione.
- Preparare sufficienti sacchi di sabbia temporanei durante la costruzione per evitare che la geomembrana posata venga fatta saltare in aria da forti venti. In caso di forti venti, la geomembrana dovrebbe essere temporaneamente ancorata.

Prodotti correlati
Video correlati

Guida operativa per saldatrice a cuneo caldo Geo con display digitale SWT NS800D
Guida operativa per saldatrice a cuneo caldo Geo Heavy-Duty SWT-NS900
Potente strumento professionale ad aria calda SWT-NS3400A Guida operativa
Guida operativa della saldatrice a cuneo caldo Geo SWT NS800
Manuale operativo della saldatrice a cuneo caldo compatta HDPE SWT-NSGM1
Notizie correlate
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
ISCRIVITI ALLA NEWSLETTER
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 Italian
 Arabic
 Bengali
 Czech
 Dutch
 English
 Finnish
 French
 German
 Hungarian
 Japanese
 Korean
 Latin
 Norwegian
 Polish
 Portuguese
 Russian
 Spanish
 Thai
 Vietnamese