-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Toevoegen:
NR. 355, Youyi-straat, Qiaoxi-district, Shijiazhuang, Hebei, China.


Extrusie Plastic Lassen Pistool Lassen Geomembraan

Extrusie Plastic Lassen Pistool Lassen Geomembraan
jan . 16, 2025 18:14
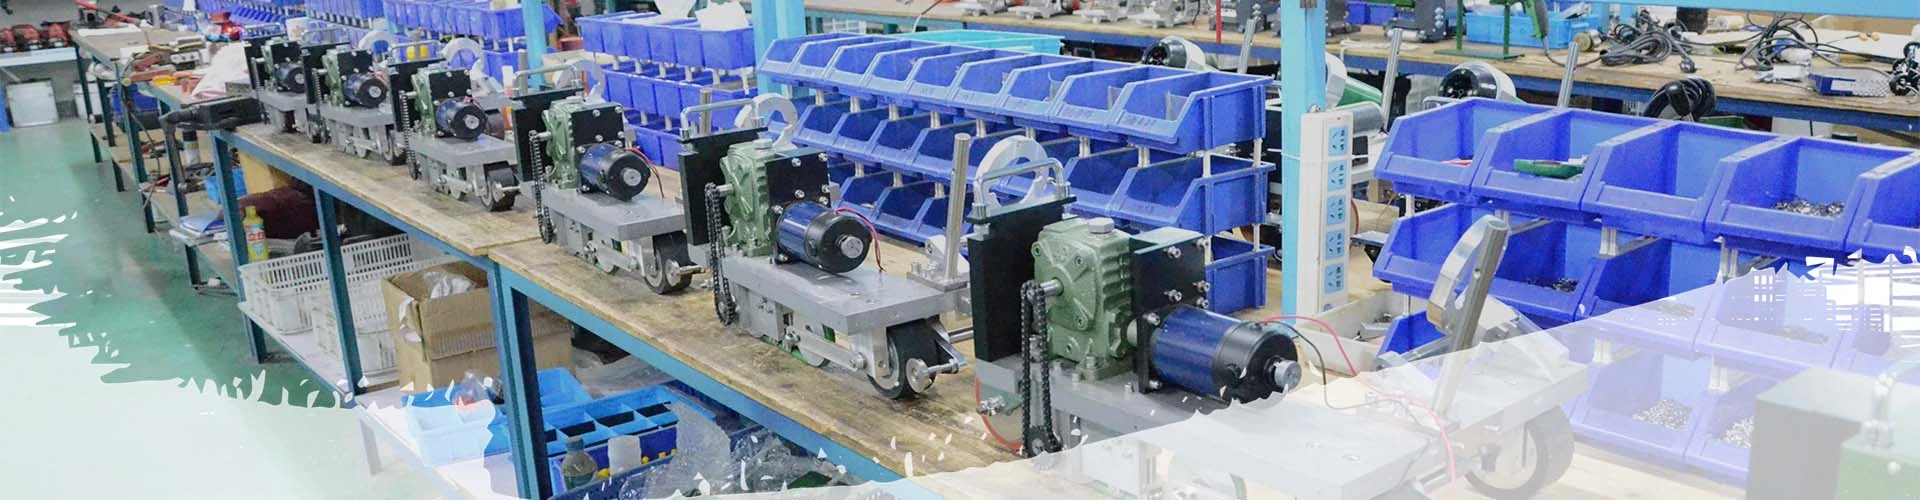
Er zijn twee lasmethoden voor HDPE-geomembraan: dubbelspoors smeltlassen en enkelnaads extrusielassen. Bij de constructie van HDPE-geomembraan komen vaak gebieden voor die niet door dubbelspoors lasmachines kunnen worden gelast, zoals de verbinding met buizen en cementbeton. In dergelijke gevallen is een enkelnaads extrusielaspistool vereist.
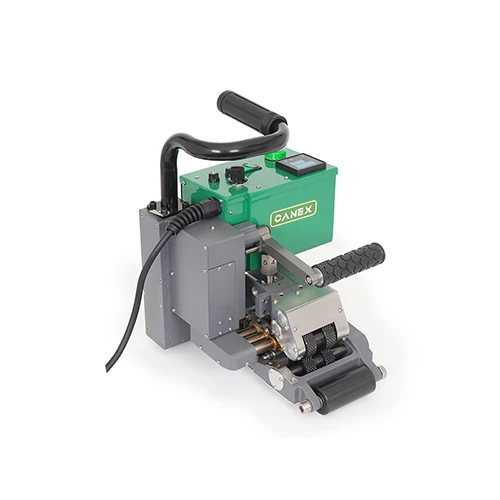
Het enkelnaads extrusie laspistool, ook bekend als een PP/PE kunststof extrusie lasmachine, is een apparaat dat geomembraan last met kunststof lasstaven. De lassnelheid is 1,6 - 3,5 kilogram lasstaaf per uur. Het kan meerdere uren continu werken en kan een perfecte eenmalige lasformatie bereiken voor grotere openingen. Het is een veelgebruikt apparaat bij geomembraan lassen. Het wordt voornamelijk gebruikt om sommige onderdelen te lassen die niet kunnen worden gelast door dubbelsporige smeltlasmachines en om de defecte en beschadigde onderdelen van de las te repareren.
- De eisen voor extrusie-lasconstructiespecificaties zijn als volgt:
- Controleer of de basis bij de verbinding vlak en stevig is. Als er vreemde stoffen zijn, moet dit vooraf goed worden behandeld. Controleer of de overlappende breedte bij de las geschikt is (≥ 60 mm). Het membraan bij de verbinding moet vlak zijn, met matige dichtheid en mag geen "visbek" vormen.
- Positionering en verlijming: Gebruik een heteluchtpistool om de overlappende delen van de twee membranen te verlijmen. De afstand tussen de verlijmingspunten mag niet groter zijn dan 60 - 80 mm. De temperatuur van de hete lucht moet worden gecontroleerd om het HDPE-geomembraan niet te verbranden en niet gemakkelijk te scheuren.
- Ruw maken: Gebruik een ruwmachine om het membraanoppervlak binnen een breedtebereik van 30 - 40 mm bij de las te ruwen om grondige reiniging te bereiken en een ruw oppervlak te vormen om het contactoppervlak te vergroten, maar de diepte mag niet meer dan 10% van de membraandikte bedragen. Werk bij het ruw maken voorzichtig en probeer schade aan het membraanoppervlak tot een minimum te beperken. Voor membranen met een dikte gelijk aan of groter dan 2 mm, moet een groef van 45° worden gemaakt.
- Proeflassen: Neem voor het formele lassen een klein monster van niet minder dan 300 × 600 mm en bepaal voorlopig de apparatuurparameters op basis van ervaring voor proeflassen. Snijd vervolgens het teststuk en voer schuif- en peltesten uit op een trekbank. Als de testresultaten aan de vereisten voldoen, vergrendel dan de apparatuurparameters en las dienovereenkomstig. Anders moet u de machine opnieuw afstellen, proeflassen en testen uitvoeren totdat deze gekwalificeerd is.
De evaluatiecriteria voor succesvol of mislukt proeflassen zijn:
Bij het uitvoeren van schuif- en peltesten op de gelijmde las mag alleen het membraan scheuren. Er mag geen schade aan de lasverbinding (d.w.z. FTB) optreden.
- De vereisten voor het lasproces van de extrusielasmachine zijn als volgt:
- Bij het lassen moet de laskop zonder afwijking in lijn zijn met de lasnaad. Slippend lassen en overslaand lassen zijn niet toegestaan.
- De dikte in het midden van de las moet over het algemeen 2,5 keer de dikte van het anti-doorsijpelingsmembraan zijn en mag niet minder dan 3 mm bedragen.
- Wanneer een verbinding niet doorlopend gelast kan worden, moet het gelaste deel van de verbinding minimaal 50 mm worden opgeruwd en vervolgens overlappend worden gelast.
- De gebruikte lasstaven moeten schoon en droog worden gehouden voordat ze in de machine worden geplaatst. Veeg de lasstaven niet af met handschoenen, vuile doeken, katoenen garen, enz. met olievlekken en vuil.
- Voer onmiddellijk een afkoelingsbehandeling op de las uit, afhankelijk van de temperatuur.
- Wanneer de extrusie-lasbewerking om een of andere reden wordt onderbroken, moet de extrusiehoeveelheid van de lasstaaf geleidelijk worden verminderd. Onderbreek het lassen niet plotseling. Wanneer u de constructie opnieuw start, moet u het onderdeel opruwen vanaf de plaats waar het werd onderbroken en vervolgens lassen.
- Een extrusie-lasoperatieteam bestaat doorgaans uit 3 - 4 personen. Het opruwen moet één stap van tevoren worden uitgevoerd, maar niet te ver van tevoren. De persoon die verantwoordelijk is voor de koeling moet op tijd zijn. De persoon die verantwoordelijk is voor de lasstaaf moet zich aanpassen aan de lassnelheid.
- Defectdetectie en -reparatie
Het detecteren van defecten moet worden uitgevoerd in alle gebieden met en zonder lassen.
Drie stappen voor het markeren van defecten:
- Eventuele schade aan de las of andere onderdelen moet worden omcirkeld. Zet een "P" in de cirkel om aan te geven dat dit onderdeel gerepareerd moet worden.
- Als de schade niet zo ernstig is als een daadwerkelijk gat, omcirkel het dan alleen om aan te geven dat het gerepareerd kan worden door middel van extrusielassen.
- Na alle reparaties dienen er niet-destructieve testen te worden uitgevoerd en tot slot dient er een uitgebreide inspectie te worden uitgevoerd door de bouwplaatssupervisor.
Reparatieprocedures:
- De volgende methoden worden alleen of in combinatie gebruikt:
Gaten, scheuren en ongelijkmatige verdeling van HDPE-geomembraangrondstoffen - gerepareerd door extrusielassen;
Kleine reparaties veroorzaakt door extrusielassen - na het slijpen opnieuw gelast;
Niet-goedgekeurde lassen - opnieuw gelast na bedekking met een laag HDPE-geomembraan.
- Zorg ervoor dat de locatie tijdens de reparatie schoon en droog blijft, zodat de apparatuur normaal functioneert en er geen storingen optreden.
- Alle reparaties of afdekkingen moeten minimaal 120 cm voorbij het beschadigde deel uitsteken en afgerond zijn.
Bescherming van afgewerkte geomembraan:
- Draag bij het lopen op het geplaveide en gelaste geomembraan geen schoenen met harde zolen. Ook mogen er geen spijkers, ijzeren zolen of andere voorwerpen op de schoenen zitten die het geomembraan kunnen beschadigen.
- Tijdens de installatiewerkzaamheden en na het bestraten en lassen van het geomembraan is het ten strengste verboden om op de bouwplaats te roken of lucifers, aanstekers, chemische oplosmiddelen of soortgelijke middelen te gebruiken.
- Bij transport op het membraan moeten de metalen poten van de kruiwagen worden bedekt met zachte rubberen materialen. Bij het transporteren van materialen per auto, probeer te voorkomen dat de auto op het membraan rijdt. Als het echt nodig is om op het membraan te rijden, moeten de nodige beschermende maatregelen worden genomen op basis van de situatie van de basis onder het membraan. Wanneer de basis onder het membraan een gekwalificeerde niet-stenen, dichte kleilaag is, kan de auto rechtdoor rijden. Anders moet een bodemmembraan of geotextiel op het membraan worden toegevoegd en mag de auto geen scherpe bochten maken.
- Bij het lossen van materialen op het membraan, zelfs als er een geotextiele beschermlaag aanwezig is, mogen er geen zware en harde voorwerpen van grote hoogte worden laten vallen die direct op de antidoorsijpelingslaag terechtkomen.
- Bereid tijdens de bouw voldoende tijdelijke zandzakken voor om te voorkomen dat het gelegde geomembraan door sterke wind wordt weggeblazen. Bij sterke wind moet het geomembraan tijdelijk worden verankerd.

Gerelateerde producten
Gerelateerde video

Geo Hot Wedge Welder met digitaal display SWT NS800D bedieningshandleiding
Heavy-Duty Geo Hot Wedge Welder SWT-NS900 Bedieningshandleiding
Krachtige professionele heteluchtpistool SWT-NS3400A Gebruiksaanwijzing
Geo Hot Wedge Welder SWT NS800 Bedieningshandleiding
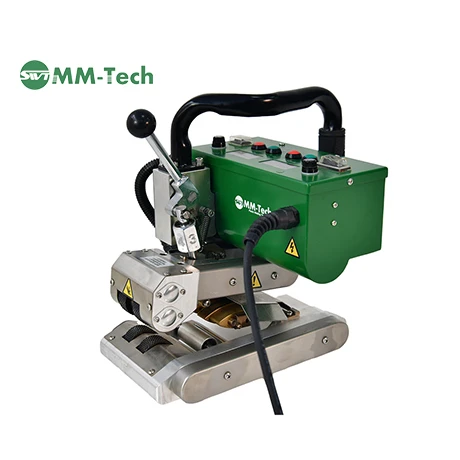
Compacte HDPE-warmwiglasmachine SWT-NSGM1 Bedieningshandleiding
Gerelateerd nieuws
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
ABONNEER NIEUWSBRIEF
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 Dutch
 Arabic
 Bengali
 Czech
 English
 Finnish
 French
 German
 Hungarian
 Italian
 Japanese
 Korean
 Latin
 Norwegian
 Polish
 Portuguese
 Russian
 Spanish
 Thai
 Vietnamese