-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Přidat:
NO.355, Youyi Street, Qiaoxi District, Shijiazhuang, Hebei, Čína.


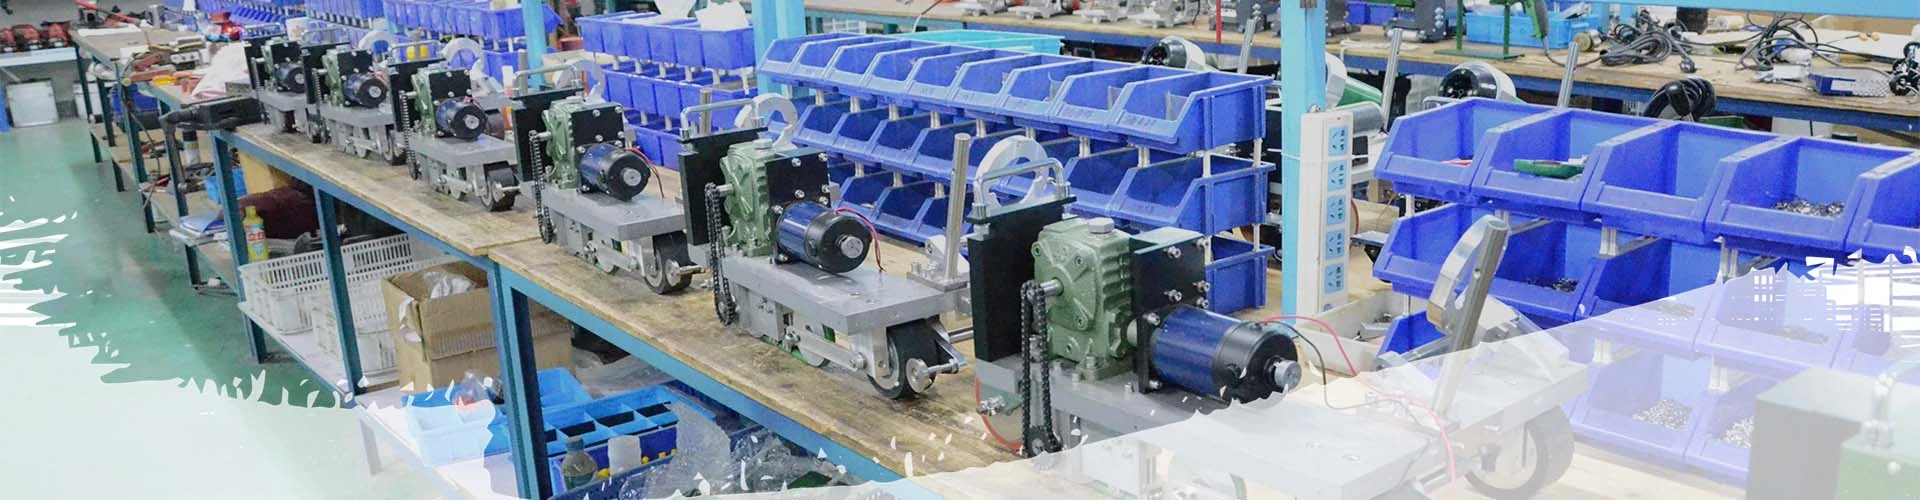
Extruzní plastová svařovací pistole svařovací geomembrána

Extruzní plastová svařovací pistole svařovací geomembrána
Led . 16, 2025 18:14
Existují dva způsoby svařování HDPE geomembrány: dvoustopé svařování taveninou a jednoševové extruzní svařování. Při konstrukci HDPE geomembrány se často setkáváme s některými oblastmi, které nelze svařit dvoustopými svařovacími stroji, jako je spojení s trubkami a cementobetonem. V takových případech je nutná jednosvová vytlačovací svařovací pistole.
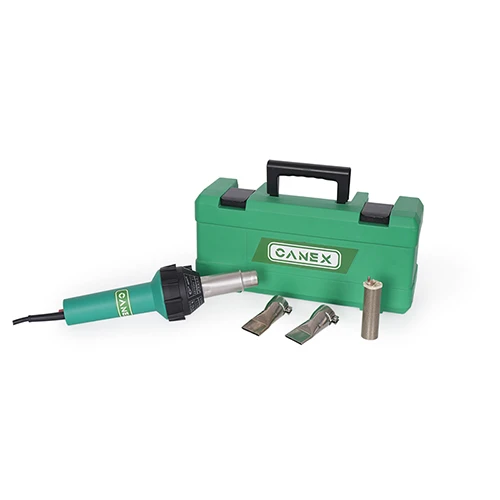
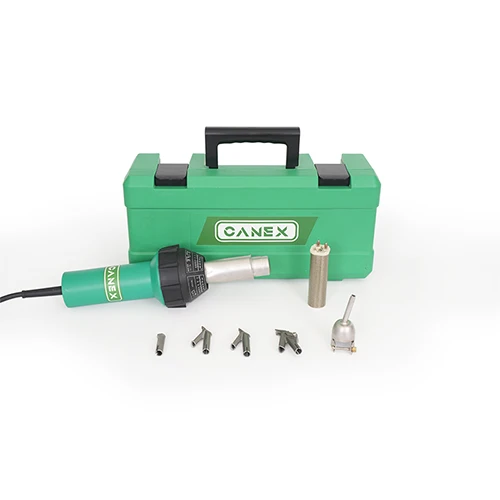
Jednosvová vytlačovací svařovací pistole, známá také jako svařovací stroj na vytlačování plastů PP/PE, je zařízení, které svařuje geomembránu plastovými svařovacími tyčemi. Rychlost svařování je 1,6 - 3,5 kilogramů svařovacího drátu za hodinu. Může pracovat nepřetržitě několik hodin a může dosáhnout dokonalého jednorázového svaru pro větší mezery. Je to běžně používané zařízení při svařování geomembrán. Používá se především ke svařování některých dílů, které nelze svařit dvoustopými tavnými svařovacími stroji a k opravě vadných a poškozených částí svaru.
- Požadavky na konstrukční specifikace pro svařování vytlačováním jsou následující:
- Zkontrolujte, zda je základna ve spoji rovná a pevná. Pokud je tam nějaká cizí látka, měla by být předem řádně ošetřena. Zkontrolujte, zda je šířka přesahu ve svaru vhodná (≥ 60 mm). Membrána v místě spoje by měla být plochá, s mírnou těsností a neměla by tvořit "rybí tlamu".
- Umístění a lepení: Pomocí horkovzdušné pistole slepte překrývající se části obou membrán. Vzdálenost mezi spojovacími body by neměla být větší než 60 - 80 mm. Teplota horkého vzduchu by měla být řízena tak, aby nedošlo k popálení HDPE geomembrány a nedalo se snadno roztrhnout.
- Zdrsnění: Použijte zdrsňovací stroj pro zdrsnění povrchu membrány v rozsahu šířky 30 - 40 mm v místě svaru, abyste dosáhli důkladného vyčištění a vytvořili drsný povrch pro zvětšení kontaktní plochy, ale hloubka by neměla přesáhnout 10% tloušťky membrány. Při zdrsňování pracujte jemně a snažte se minimalizovat poškození povrchu membrány. U membrán s tloušťkou rovnou nebo větší než 2 mm by měla být vytvořena drážka 45°.
- Zkušební svařování: Před formálním svařováním odeberte malý vzorek ne menší než 300 × 600 mm a předběžně určete parametry zařízení podle zkušeností pro zkušební svařování. Potom odřízněte zkušební kus a proveďte zkoušky smykem a odlupováním na tahovém stroji. Pokud výsledky zkoušek splňují požadavky, uzamkněte parametry zařízení a podle toho svařte. V opačném případě znovu seřiďte stroj, proveďte zkušební svařování a testování, dokud nebude kvalifikovaný.
Hodnotící kritéria pro úspěšné nebo neúspěšné zkušební svařování jsou:
Při provádění zkoušek smykem a odlupováním na lepeném svaru se může roztrhnout pouze membrána a nemělo by dojít k poškození svarového spoje (tj. FTB).
- Požadavky na proces svařování extruzního svařovacího stroje jsou následující:
- Při svařování by měla být svařovací hlava vyrovnána se spojem bez odchylky a není povoleno prokluzování a svařování přeskakováním.
- Tloušťka ve středu svaru by měla být obecně 2,5násobkem tloušťky protisakové membrány a neměla by být menší než 3 mm.
- Pokud spoj nelze svařovat souvisle, měla by být svařovaná část spoje zdrsněna alespoň o 50 mm a poté svařena přeplátováním.
- Použité svařovací dráty musí být před vstupem do stroje udržovány čisté a suché. Svařovací dráty neotírejte rukavicemi, špinavým hadříkem, bavlněnou přízí atd. s olejovými skvrnami a nečistotami.
- Okamžitě proveďte chladící ošetření svaru podle teploty.
- Když je operace extruzního svařování z nějakého důvodu přerušena, musí být množství extruze svařovacího drátu postupně snižováno. Nepřerušujte náhle svařování. Při opětovném spuštění stavby zdrsněte část, odkud byla přerušena, a poté svařte.
- Operační tým extruzního svařování se obvykle skládá ze 3 až 4 lidí. Proces zdrsnění by měl být proveden jeden krok předem přiměřeně, ale ne příliš předem. Osoba odpovědná za chlazení musí být včasná. Osoba odpovědná za svařovací drát se musí přizpůsobit rychlosti svařování.
- Detekce a opravy závad
Detekce defektů by měla být provedena ve všech oblastech se svary i bez svarů.
Tři kroky značení defektů:
- Jakékoli poškození svaru nebo jiných částí by mělo být zakroužkováno a v kruhu by mělo být označeno „P“, které označuje, že tento díl je třeba opravit.
- Pokud poškození není tak vážné jako skutečná díra, zakroužkujte ji, abyste označili, že ji lze opravit vytlačováním.
- Po všech opravách by měly být provedeny nedestruktivní zkoušky a nakonec by měla být provedena komplexní kontrola stavebním dozorem.
Postupy opravy:
- Následující metody se používají samostatně nebo v kombinaci:
Díry, trhliny, nerovnoměrné rozložení HDPE geomembránových surovin - opraveno extruzním svařováním;
Drobné opravy způsobené vytlačováním - po broušení převařeno;
Nekvalifikované svary - převařené po překrytí vrstvou HDPE geomembrány.
- Během opravy dbejte na to, abyste místo udržovali v čistotě a suchu, aby bylo zajištěno, že zařízení je normální a bez poruchy.
- Veškeré opravy nebo překrytí musí přesahovat poškozenou část minimálně 120 cm a musí být zaoblené.
Ochrana hotové geomembrány:
- Při chůzi po zpevněné a svařované geomembráně nenoste boty s tvrdou podrážkou a na botách by neměly být žádné hřebíky, železné podrážky nebo jiné věci, které by mohly geomembránu poškodit.
- Během montáže a po dláždění a svařování geomembrány je přísně zakázáno kouřit nebo používat zápalky, zapalovače, chemická rozpouštědla nebo podobné předměty na místě.
- Při přepravě na membráně by měly být kovové nohy kolečka pokryty měkkými pryžovými materiály. Při přepravě materiálů autem se snažte vyhnout jízdě auta po membráně. Pokud je skutečně nutné na membránu najet, je třeba provést nezbytná ochranná opatření podle situace podkladu pod membránou. Když je podklad pod membránou kvalifikovaná nekamenná, hustá hliněná vrstva, může auto jet rovně. V opačném případě by měla být na membránu přidána půdní membrána nebo geotextilie a auto nesmí projíždět ostré zatáčky.
- Při vykládání materiálů na membránu, i když je tam ochranná vrstva z geotextilie, by těžké a tvrdé předměty neměly padat z výšky a přímo narážet na vrstvu proti průsaku.
- Připravte si během stavby dostatek provizorních pytlů s pískem, aby nedošlo k vyfouknutí položené geomembrány silným větrem. V případě silného větru by měla být geomembrána dočasně ukotvena.

Související produkty
Související video

Geo Hot Wedge Wedge Wedge Wedge with Digital Display SWT NS800D Návod k obsluze
Heavy-Duty Geo Hot Wedge Wedge Wedge Wedge SWT-NS900 Návod k obsluze
Výkonný profesionální horkovzdušný nástroj SWT-NS3400A Návod k obsluze
Geo Hot Wedge Wedge Welder SWT NS800 Návod k obsluze
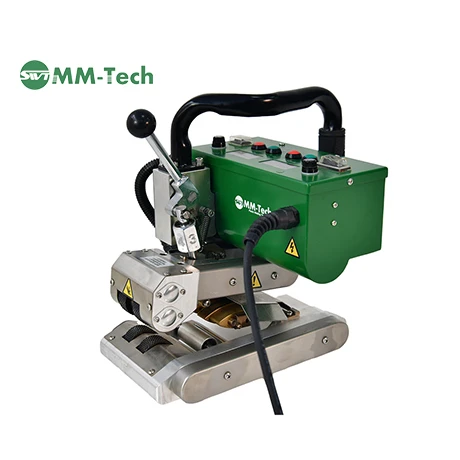
Kompaktní svařovací stroj pro svařování HDPE horkým klínem SWT-NSGM1 Návod k obsluze
Související novinky
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
PŘIHLÁSIT SE K ODBĚRU NEWSLETTERU
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 Czech
 Arabic
 Bengali
 Dutch
 English
 Finnish
 French
 German
 Hungarian
 Italian
 Japanese
 Korean
 Latin
 Norwegian
 Polish
 Portuguese
 Russian
 Spanish
 Thai
 Vietnamese