-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Lisätä:
NO.355, Youyi Street, Qiaoxi District, Shijiazhuang, Hebei, Kiina.


Ekstruusiomuovihitsauspistoolin hitsausgeokalvo

Ekstruusiomuovihitsauspistoolin hitsausgeokalvo
tammi . 16, 2025 18:14
HDPE-geokalvolle on olemassa kaksi hitsausmenetelmää: kaksiraitainen kuumasulatehitsaus ja yksisaumainen ekstruusiohitsaus. HDPE-geokalvon rakentamisessa tulee usein vastaan alueita, joita ei voida hitsata kaksiraiteisilla hitsauskoneilla, kuten liitos putkiin ja sementtibetoniin. Tällaisissa tapauksissa tarvitaan yksisaumainen ekstruusiohitsauspistooli.
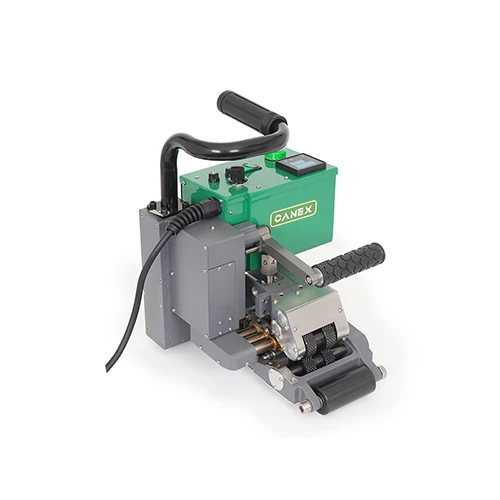
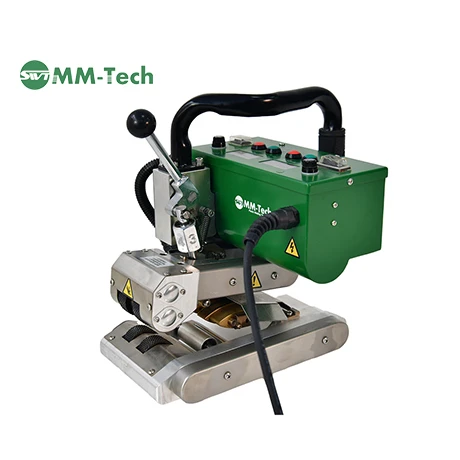
Yksisaumainen ekstruusiohitsauspistooli, joka tunnetaan myös nimellä PP/PE-muovien ekstruusiohitsauskone, on laite, joka hitsaa geokalvon muovisilla hitsauspuilla. Hitsausnopeus on 1,6 - 3,5 kiloa hitsauspuikkoa tunnissa. Se voi toimia jatkuvasti useita tunteja ja voi saavuttaa täydellisen kertahitsausmuodostelman suuremmille rakoille. Se on yleisesti käytetty laite geokalvohitsauksessa. Sitä käytetään pääasiassa sellaisten osien hitsaamiseen, joita ei voida hitsata kaksiraiteisilla kuumasulatehitsauskoneilla, sekä hitsin viallisten ja vaurioituneiden osien korjaamiseen.
- Suulakepuristushitsauksen rakennespesifikaatioiden vaatimukset ovat seuraavat:
- Tarkista, onko liitoskohta tasainen ja kiinteä. Jos siellä on vieraita esineitä, se tulee käsitellä asianmukaisesti etukäteen. Tarkista, onko hitsin limitysleveys sopiva (≥ 60 mm). Liitoksen kalvon tulee olla tasainen, kohtalaisen tiivis eikä se saa muodostaa "kalasuuta".
- Asennus ja kiinnitys: Käytä kuumailmapistoolia kahden kalvon päällekkäisten osien liimaamiseen. Kiinnityspisteiden välinen etäisyys ei saa olla suurempi kuin 60 - 80 mm. Kuuman ilman lämpötilaa tulee säätää niin, että se ei polta HDPE-geokalvoa eikä repeä helposti.
- Karhennus: Käytä karhennuskonetta kalvon pinnan karhentamiseen 30-40 mm leveysalueella hitsauskohdassa perusteellisen puhdistuksen saavuttamiseksi ja muodosta karhea pinta kosketuspinnan lisäämiseksi, mutta syvyys ei saa ylittää 10 % kalvon paksuudesta. Karhentaessasi toimi varovasti ja yritä minimoida kalvon pinnan vaurioituminen. Kalvoille, joiden paksuus on 2 mm tai suurempi, on tehtävä 45° ura.
- Koehitsaus: Ennen varsinaista hitsausta otetaan pieni näyte, jonka koko on vähintään 300 × 600 mm, ja määritä alustavasti laiteparametrit koehitsauksen kokemuksen mukaan. Leikkaa sitten koekappale ja suorita leikkaus- ja kuoriutumiskokeet vetokoneella. Jos testitulokset täyttävät vaatimukset, lukitse laiteparametrit ja hitsaa niiden mukaisesti. Muussa tapauksessa säädä kone uudelleen, tee koehitsaus ja testaus, kunnes se on pätevä.
Onnistuneen tai epäonnistuneen koehitsauksen arviointikriteerit ovat:
Kun liimatun hitsin leikkaus- ja irrotuskokeet suoritetaan, vain kalvo voi repeytyä, eikä hitsiliitos (eli FTB) saa vaurioitua.
- Ekstruusiohitsauskoneen hitsausprosessin vaatimukset ovat seuraavat:
- Hitsattaessa hitsauspää tulee olla kohdistettu liitoksen kanssa ilman poikkeamaa, eikä liukuhitsaus ja hitsauksen ohittaminen ole sallittuja.
- Paksuuden hitsin keskipisteessä tulee yleensä olla 2,5 kertaa vuotoa estävän kalvon paksuus ja vähintään 3 mm.
- Kun liitosta ei voida hitsata jatkuvasti, sauman hitsattu osa tulee karhentaa vähintään 50 mm ja sitten hitsata.
- Käytetyt hitsaustangot on pidettävä puhtaina ja kuivina ennen koneeseen menemistä. Älä pyyhi hitsaustankoja käsineillä, likaisella kankaalla, puuvillalangalla jne., joissa on öljytahroja ja likaa.
- Suorita hitsin jäähdytyskäsittely välittömästi lämpötilan mukaan.
- Kun ekstruusiohitsaus jostain syystä keskeytyy, hitsaustangon ekstruusiomäärää on vähennettävä asteittain. Älä äkillisesti keskeytä hitsausta. Kun käynnistät rakentamisen uudelleen, karhenna kohta, josta se katkesi, ja hitsaa sitten.
- Suulakepuristushitsaustyöryhmässä on yleensä 3-4 henkilöä. Karhennusprosessi tulee suorittaa yksi askel etukäteen asianmukaisesti, mutta ei liian paljon etukäteen. Jäähdyttämisestä vastaavan henkilön tulee olla ajoissa. Hitsaustanosta vastaavan henkilön on mukauduttava hitsausnopeuteen.
- Vikojen havaitseminen ja korjaus
Vikojen havaitseminen tulee suorittaa kaikilla alueilla hitsauksilla ja ilman.
Vikamerkinnän kolme vaihetta:
- Kaikki hitsauksen tai muiden osien vauriot tulee ympyröidä ja ympyrään merkitä "P" osoittamaan, että tämä osa on korjattava.
- Jos vaurio ei ole niin vakava kuin todellinen reikä, ympyröi se vain osoittamaan, että se voidaan korjata ekstruusiohitsauksella.
- Kaikkien korjausten jälkeen tulee suorittaa ainetta rikkomattomat testit ja lopuksi työmaan valvojan kattava tarkastus.
Korjaustoimenpiteet:
- Seuraavia menetelmiä käytetään yksin tai yhdessä:
Reiät, repeämät, HDPE-geokalvoraaka-aineiden epätasainen jakautuminen - korjattu ekstruusiohitsauksella;
Suulakepuristushitsauksen aiheuttamat pienimuotoiset korjaukset - uudelleenhitsaus hionnan jälkeen;
Epäpätevät hitsit - hitsataan uudelleen HDPE-geokalvokerroksella peittämisen jälkeen.
- Kiinnitä huomiota siihen, että työmaa pysyy puhtaana ja kuivana korjauksen aikana varmistaaksesi, että laite on normaali ja häiriötön.
- Kaikkien korjausten tai päällysteiden tulee ulottua vähintään 120 cm vaurioituneen osan yli ja niiden on oltava pyöristettyjä.
Valmiin geokalvon suojaus:
- Kivetetyllä ja hitsatulla geokalvolla kävellessäsi älä käytä kovapohjaisia kenkiä, eikä kenkien päällä saa olla nauloja, rautapohjia tai muita esineitä, jotka voivat vahingoittaa geokalvoa.
- Asennustöiden aikana sekä geokalvon päällystyksen ja hitsauksen jälkeen tupakointi tai tulitikkujen, sytyttimien, kemiallisten liuottimien tai vastaavien käyttö työmaalla on ehdottomasti kielletty.
- Kalvolla kuljetettaessa kottikärryn metalliset jalat tulee peittää pehmeillä kumimateriaalilla. Kun kuljetat materiaaleja autolla, yritä välttää auton ajamista kalvon päälle. Jos kalvolla on todella tarpeen ajaa, tulee kalvon alla olevan pohjan tilanteen mukaan ryhtyä tarvittaviin suojatoimenpiteisiin. Kun kalvon alla oleva pohja on laadukasta ei-kiveä, tiheää savikerrosta, auton voidaan antaa ajaa suoraan. Muussa tapauksessa kalvolle tulee lisätä maakalvo tai geotekstiili, eikä auto saa tehdä jyrkkiä käännöksiä.
- Kun materiaalia puretaan kalvolle, vaikka geotekstiiliä suojaava kerros olisikin, raskaita ja kovia esineitä ei saa pudottaa korkealta ja kohdistaa suoraan vuodon estävään kerrokseen.
- Valmista rakentamisen aikana riittävästi väliaikaisia hiekkasäkkejä, jotta voimakkaat tuulet eivät räjäyttäisi asennettua geokalvoa. Kovan tuulen sattuessa geokalvo tulee ankkuroida väliaikaisesti.

Liittyvät tuotteet
Aiheeseen liittyvä video

Geo kuumakiilahitsauskone digitaalisella näytöllä SWT NS800D Käyttöopas
Heavy Duty Geo kuumakiilahitsauskone SWT-NS900 Käyttöopas
Tehokas ammattikäyttöön tarkoitettu kuumailmatyökalu SWT-NS3400A Käyttöopas
Geo Hot Wedge Welder SWT NS800 -käyttöopas
Kompakti HDPE-kuumakiilahitsauskone SWT-NSGM1 Käyttöopas
Aiheeseen liittyviä uutisia
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
TILAA UUTISKIRJE
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 Finnish
 Arabic
 Bengali
 Czech
 Dutch
 English
 French
 German
 Hungarian
 Italian
 Japanese
 Korean
 Latin
 Norwegian
 Polish
 Portuguese
 Russian
 Spanish
 Thai
 Vietnamese