-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Добавлять:
№ 355, улица Юи, район Цяоси, Шицзячжуан, Хэбэй, Китай.


Экструзионный пластиковый сварочный пистолет Сварка геомембраны

Экструзионный пластиковый сварочный пистолет Сварка геомембраны
Янв . 16, 2025 18:14
Существует два метода сварки геомембраны HDPE: двухдорожечная сварка горячим расплавом и одношовная экструзионная сварка. При строительстве геомембраны HDPE часто встречаются некоторые области, которые невозможно сварить двухдорожечными сварочными аппаратами, например, соединение с трубами и цементобетоном. В таких случаях требуется одношовный экструзионный сварочный пистолет.
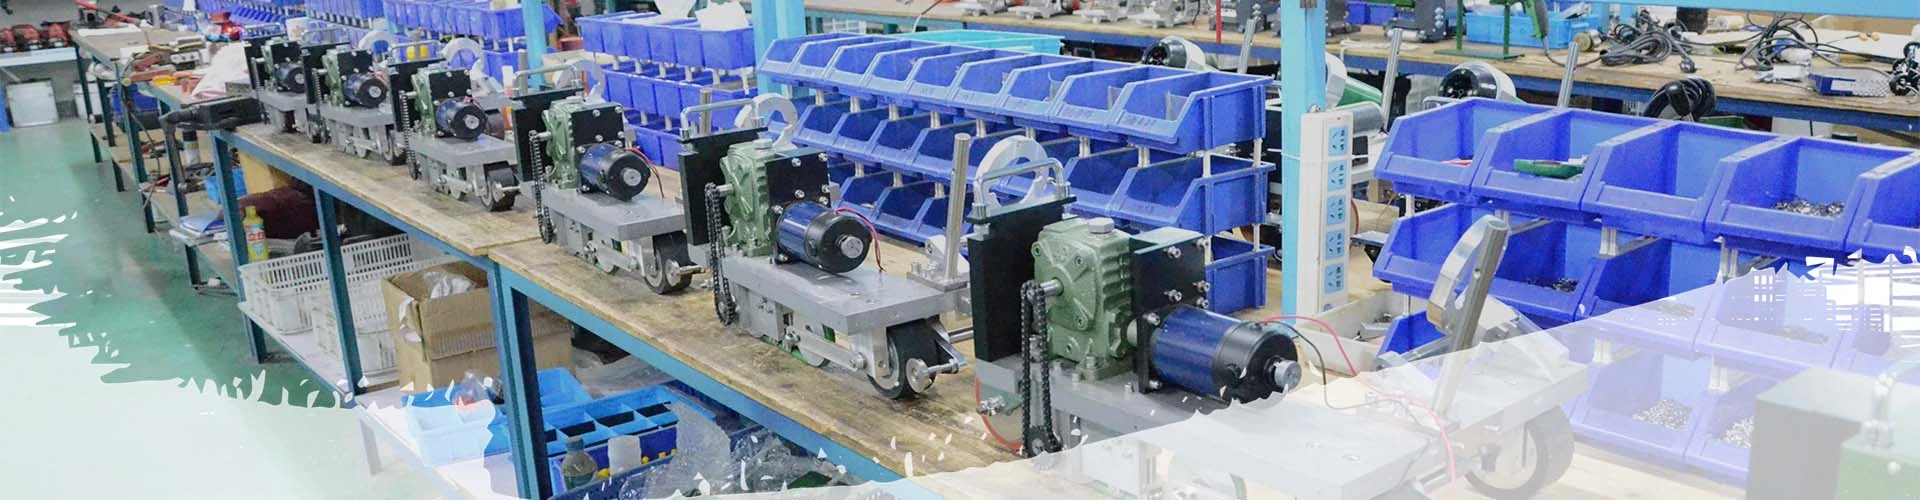
Одношовный экструзионный сварочный пистолет, также известный как машина для экструзионной сварки пластика PP/PE, представляет собой устройство, которое сваривает геомембрану с помощью пластиковых сварочных прутков. Скорость сварки составляет 1,6 - 3,5 килограмма сварочного прутка в час. Он может работать непрерывно в течение нескольких часов и может достигать идеального однократного сварочного формирования для больших зазоров. Это широко используемое устройство при сварке геомембран. Он в основном используется для сварки некоторых деталей, которые не могут быть сварены двухдорожечными сварочными аппаратами горячего расплава, а также для ремонта дефектных и поврежденных частей сварного шва.
- Требования к техническим условиям на конструкцию экструзионной сварки следующие:
- Проверьте, является ли основание в месте соединения плоским и сплошным. Если есть какие-либо посторонние предметы, их следует соответствующим образом удалить заранее. Проверьте, является ли ширина нахлеста в месте сварки подходящей (≥ 60 мм). Мембрана в месте соединения должна быть плоской, с умеренной плотностью и не образовывать «рыбьего рта».
- Размещение и склеивание: Используйте термофен для склеивания перекрывающихся частей двух мембран. Расстояние между точками склеивания не должно превышать 60 - 80 мм. Температуру горячего воздуха следует контролировать, чтобы не сжечь геомембрану HDPE и не порвать ее легко.
- Шероховатость: Используйте шероховатую машину для шерохования поверхности мембраны в диапазоне ширины 30 - 40 мм в месте сварки, чтобы добиться тщательной очистки и сформировать шероховатую поверхность для увеличения площади контакта, но глубина не должна превышать 10% от толщины мембраны. При шероховатости действуйте осторожно и старайтесь свести к минимуму повреждение поверхности мембраны. Для мембран толщиной, равной или более 2 мм, следует сделать канавку под углом 45°.
- Пробная сварка: Перед формальной сваркой возьмите небольшой образец размером не менее 300 × 600 мм и предварительно определите параметры оборудования в соответствии с опытом пробной сварки. Затем вырежьте тестовый образец и проведите испытания на сдвиг и отслаивание на разрывной машине. Если результаты испытаний соответствуют требованиям, зафиксируйте параметры оборудования и сварите соответствующим образом. В противном случае перенастройте машину, проведите пробную сварку и испытания до тех пор, пока она не будет квалифицирована.
Критериями оценки успешности или неуспешности пробной сварки являются:
При проведении испытаний на сдвиг и отслаивание сварного шва допускается разрыв только мембраны, при этом не должно происходить повреждения сварного соединения (т. е. FTB).
- Требования к процессу сварки на экструзионной сварочной машине следующие:
- При сварке сварочная головка должна быть совмещена со стыком без отклонений, проскальзывание и пропуск сварки не допускаются.
- Толщина в центре сварного шва должна, как правило, в 2,5 раза превышать толщину противофильтрационной мембраны и быть не менее 3 мм.
- Если соединение невозможно сварить непрерывно, свариваемую часть соединения следует зачистить не менее чем на 50 мм, а затем сварить внахлест.
- Сварочные прутки, используемые для сварки, должны быть чистыми и сухими перед тем, как попасть в машину. Не протирайте сварочные прутки перчатками, грязной тканью, хлопчатобумажной пряжей и т. п. с масляными пятнами и грязью.
- Немедленно проведите охлаждение сварного шва в зависимости от температуры.
- Если по какой-либо причине операция по экструзионной сварке прерывается, количество выдавливания сварочного прутка должно постепенно уменьшаться. Не прерывайте сварку внезапно. При повторном запуске конструкции зачистите деталь, с которой она была прервана, а затем сварите.
- Команда по экструзионной сварке обычно состоит из 3-4 человек. Процесс шероховатости должен быть выполнен на один шаг вперед надлежащим образом, но не слишком заранее. Лицо, ответственное за охлаждение, должно быть своевременным. Лицо, ответственное за сварочный пруток, должно подстраиваться под скорость сварки.
- Обнаружение и устранение дефектов
Обнаружение дефектов должно проводиться на всех участках, имеющих и не имеющих сварные швы.
Три этапа маркировки дефектов:
- Любое повреждение сварного шва или других деталей следует обвести кружком, а в кружке поставить букву «P», указывающую на необходимость ремонта данной детали.
- Если повреждение не настолько серьезно, как настоящая дыра, просто обведите его кружком, чтобы указать, что его можно отремонтировать методом экструзионной сварки.
- После всех ремонтных работ должны быть проведены неразрушающие испытания, а затем руководитель объекта должен провести комплексную проверку.
Процедуры ремонта:
- Следующие методы используются по отдельности или в сочетании:
Отверстия, разрывы, неравномерное распределение сырья геомембраны HDPE - ремонт методом экструзионной сварки;
Мелкий ремонт, вызванный экструзионной сваркой - повторная сварка после шлифовки;
Неквалифицированные сварные швы - повторно сваренные после покрытия слоем геомембраны HDPE.
- Во время ремонта следите за тем, чтобы место проведения работ оставалось чистым и сухим, чтобы обеспечить нормальную работу оборудования и отсутствие сбоев.
- Все ремонтные работы или покрытия должны выходить за пределы поврежденной части не менее чем на 120 см и иметь закругленную форму.
Защита готовой геомембраны:
- При ходьбе по уложенной и сваренной геомембране не следует надевать обувь с жесткой подошвой, а также на обуви не должно быть гвоздей, железных подошв и других предметов, которые могут повредить геомембрану.
- Во время монтажных работ, а также после укладки и сварки геомембраны на стройплощадке категорически запрещается курить, пользоваться спичками, зажигалками, химическими растворителями и аналогичными предметами.
- При транспортировке по мембране металлические ножки тачки должны быть покрыты мягкими резиновыми материалами. При транспортировке материалов на автомобиле старайтесь избегать движения автомобиля по мембране. Если действительно необходимо ехать по мембране, следует принять необходимые защитные меры в соответствии с положением основания под мембраной. Если основание под мембраной представляет собой квалифицированный некаменный, плотный слой глины, автомобилю можно позволить ехать прямо. В противном случае на мембрану следует добавить почвенную мембрану или геотекстиль, и автомобилю нельзя делать резкие повороты.
- При выгрузке материалов на мембрану, даже при наличии защитного слоя из геотекстиля, нельзя допускать падения тяжелых и твердых предметов с высоты и их непосредственного воздействия на противофильтрационный слой.
- Подготовьте достаточное количество временных мешков с песком во время строительства, чтобы предотвратить срывание уложенной геомембраны сильным ветром. В случае сильного ветра геомембрану следует временно закрепить.

Сопутствующие товары
Похожие видео

Аппарат для сварки горячим клином Geo с цифровым дисплеем SWT NS800D Руководство по эксплуатации
Руководство по эксплуатации сверхмощного сварочного аппарата Geo Hot Wedge SWT-NS900
Мощный профессиональный термофен SWT-NS3400A Руководство по эксплуатации
Руководство по эксплуатации сварочного аппарата Geo Hot Wedge SWT NS800
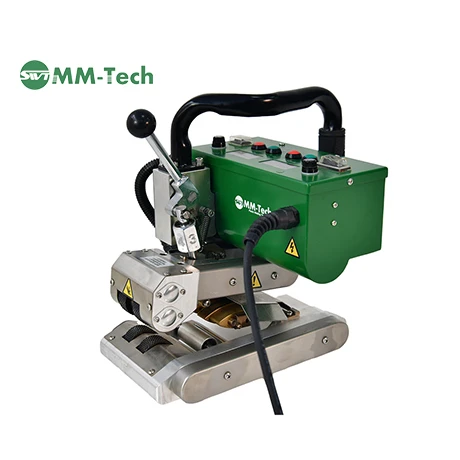
Компактный аппарат для сварки горячим клином ПНД SWT-NSGM1 Руководство по эксплуатации
Связанные новости
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
ПОДПИСАТЬСЯ НА РАССЫЛКУ
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 Russian
 Arabic
 Bengali
 Czech
 Dutch
 English
 Finnish
 French
 German
 Hungarian
 Italian
 Japanese
 Korean
 Latin
 Norwegian
 Polish
 Portuguese
 Spanish
 Thai
 Vietnamese