-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Ajouter:
N° 355, rue Youyi, district de Qiaoxi, Shijiazhuang, Hebei, Chine.


Soudage par extrusion de plastique, soudage de géomembranes

Soudage par extrusion de plastique, soudage de géomembranes
16 janvier 2025 18:14
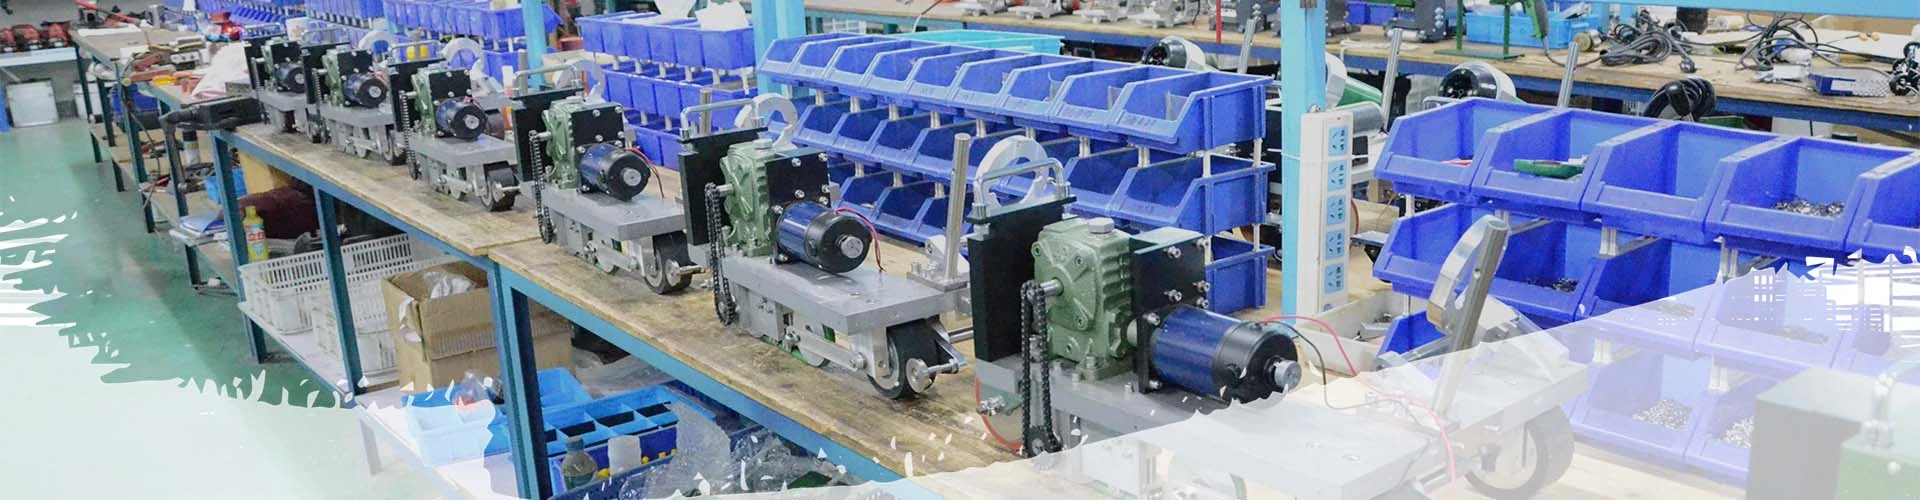
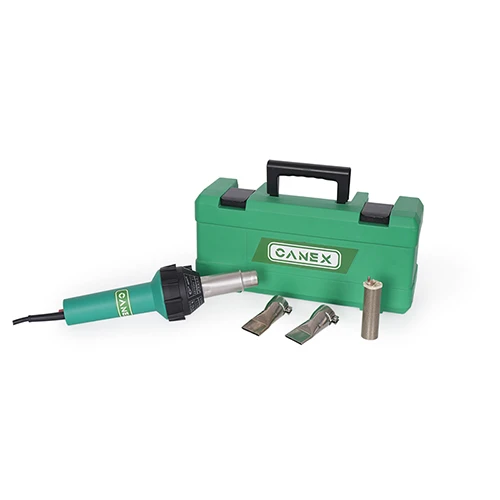
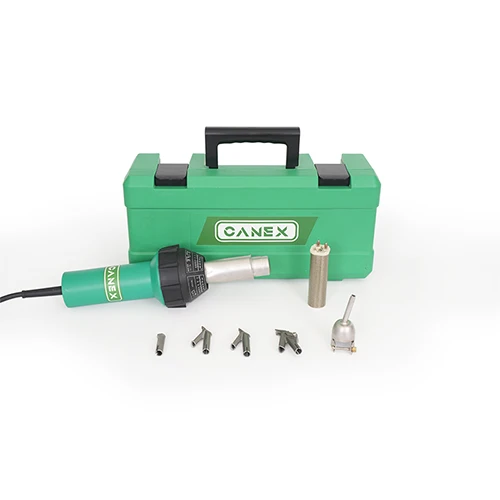
Il existe deux méthodes de soudage pour les géomembranes en PEHD : le soudage thermofusible à double voie et le soudage par extrusion à simple joint. Lors de la construction de géomembranes en PEHD, certaines zones ne peuvent pas être soudées par des soudeuses à double voie, comme les raccordements aux tuyaux et au béton de ciment. Dans ce cas, un pistolet de soudage par extrusion à simple joint est nécessaire.
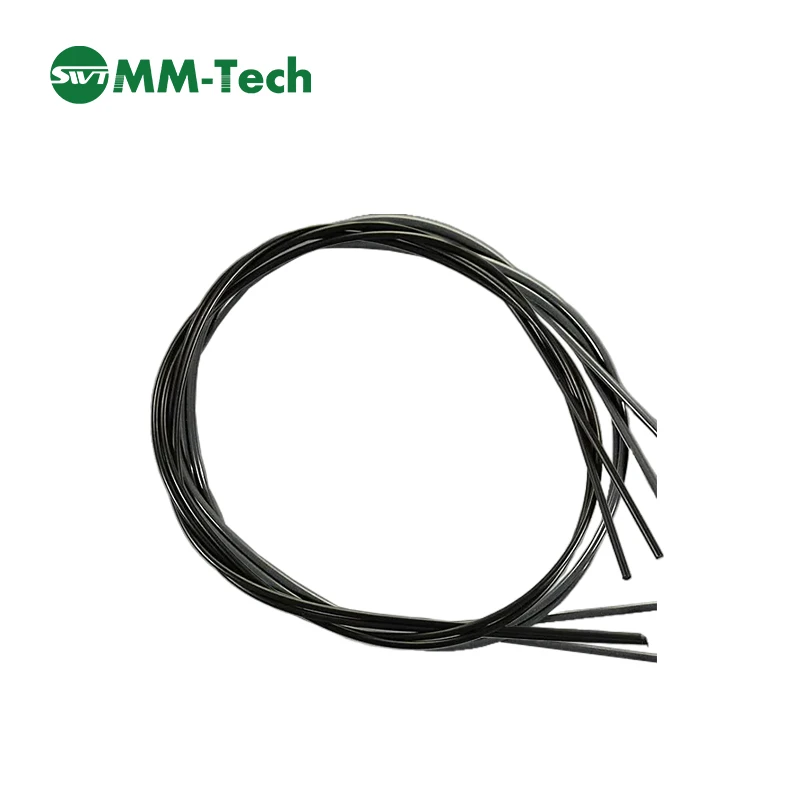
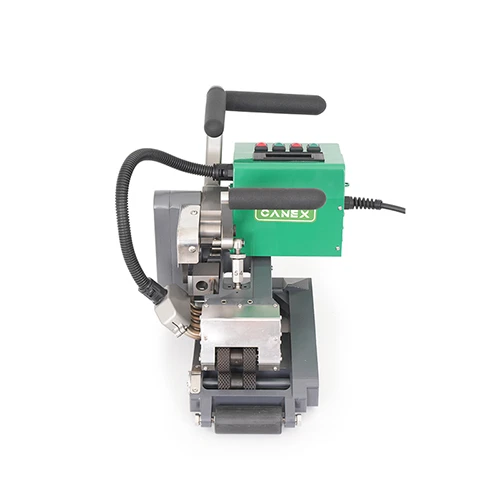
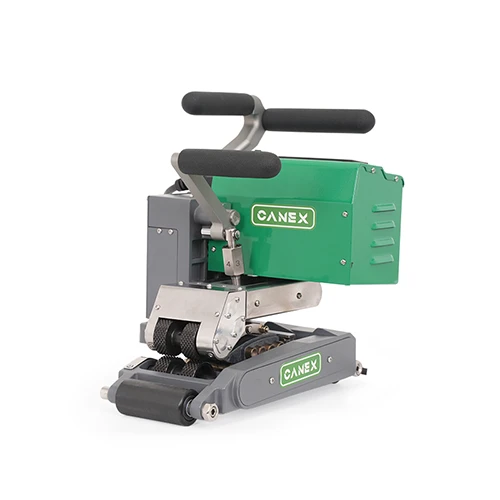
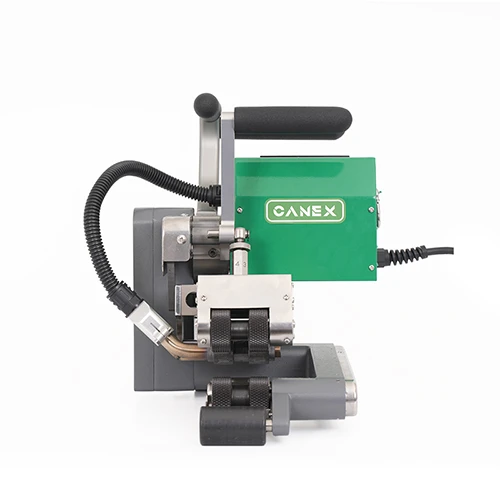
Le pistolet de soudage par extrusion mono-soudure, également appelé machine de soudage par extrusion plastique PP/PE, permet de souder les géomembranes à l'aide de baguettes de soudage plastique. Sa vitesse de soudage est de 1,6 à 3,5 kg de baguette de soudage par heure. Il peut fonctionner en continu pendant plusieurs heures et permet d'obtenir une soudure parfaite en une seule fois pour des joints plus importants. C'est un appareil couramment utilisé pour le soudage des géomembranes. Il est principalement utilisé pour souder certaines pièces non soudables par des machines de soudage thermofusible à double voie et pour réparer les soudures défectueuses ou endommagées.
- Les exigences des spécifications de construction de soudage par extrusion sont les suivantes :
- Vérifiez que la base du joint est plane et solide. En cas de présence de corps étrangers, il convient de les traiter correctement au préalable. Vérifiez que la largeur de chevauchement au niveau de la soudure est appropriée (≥ 60 mm). La membrane au niveau du joint doit être plane, avec une étanchéité modérée et ne pas former de « bouche de poisson ».
- Positionnement et collage : Utiliser un pistolet à air chaud pour coller les parties superposées des deux membranes. La distance entre les points de collage ne doit pas dépasser 60 à 80 mm. La température de l'air chaud doit être contrôlée afin de ne pas brûler la géomembrane en PEHD et de ne pas la déchirer facilement.
- Dépolissage : Utiliser une machine à dépolir pour dépolir la surface de la membrane sur une largeur de 30 à 40 mm au niveau de la soudure afin d'obtenir un nettoyage complet et de former une surface rugueuse pour augmenter la surface de contact. La profondeur ne doit pas dépasser 10 % de l'épaisseur de la membrane. Lors du dépolissage, procéder avec précaution et veiller à minimiser les dommages à la surface de la membrane. Pour les membranes d'une épaisseur égale ou supérieure à 2 mm, une rainure à 45° doit être réalisée.
- Soudage d'essai : Avant le soudage formel, prélevez un petit échantillon d'au moins 300 × 600 mm et déterminez les paramètres de l'équipement en fonction de l'expérience acquise. Découpez ensuite l'éprouvette et effectuez des essais de cisaillement et de pelage sur une machine de traction. Si les résultats des essais sont conformes, verrouillez les paramètres de l'équipement et soudez en conséquence. Sinon, réajustez la machine, effectuez des essais de soudage et des essais jusqu'à ce qu'elle soit qualifiée.
Les critères d'évaluation pour un essai de soudage réussi ou échoué sont :
Lors des tests de cisaillement et de pelage sur la soudure collée, seule la membrane peut être déchirée et aucun dommage au joint de soudure (c'est-à-dire FTB) ne doit se produire.
- Les exigences du processus d'opération de soudage de la machine de soudage par extrusion sont les suivantes :
- Lors du soudage, la tête de soudage doit être alignée avec le joint sans déviation, et le glissement et le saut de soudage ne sont pas autorisés.
- L'épaisseur au centre de la soudure doit généralement être 2,5 fois l'épaisseur de la membrane anti-infiltration et pas inférieure à 3 mm.
- Lorsqu'un joint ne peut pas être soudé en continu, la partie soudée du joint doit être rendue rugueuse d'au moins 50 mm, puis soudée par recouvrement.
- Les baguettes de soudure utilisées doivent être propres et sèches avant d'être utilisées dans la machine. Ne les essuyez pas avec des gants, un chiffon sale, du fil de coton, etc., tachés d'huile ou de saleté.
- Effectuer immédiatement un traitement de refroidissement sur la soudure en fonction de la température.
- Si l'opération de soudage par extrusion est interrompue pour une raison quelconque, la quantité d'extrusion de la baguette de soudage doit être progressivement réduite. N'interrompez pas brusquement le soudage. Lors de la reprise de la construction, dégrossissez la pièce à partir de l'endroit où elle a été interrompue, puis soudez.
- Une équipe de soudage par extrusion est généralement composée de 3 à 4 personnes. Le processus de dégrossissage doit être réalisé une étape à l'avance, sans toutefois être trop long. La personne responsable du refroidissement doit être ponctuelle. La personne responsable de la baguette de soudage doit s'adapter à la vitesse de soudage.
- Détection et réparation des défauts
La détection des défauts doit être effectuée dans toutes les zones avec et sans soudures.
Trois étapes du marquage des défauts :
- Tout dommage à la soudure ou à d'autres pièces doit être encerclé et un « P » doit être marqué dans le cercle pour indiquer que cette pièce doit être réparée.
- Si le dommage n'est pas aussi grave qu'un véritable trou, entourez-le simplement pour indiquer qu'il peut être réparé par soudage par extrusion.
- Après toutes les réparations, des tests non destructifs doivent être effectués et, enfin, une inspection complète doit être effectuée par le superviseur du chantier.
Procédures de réparation :
- Les méthodes suivantes sont utilisées seules ou en combinaison :
Trous, déchirures, répartition inégale des matières premières de la géomembrane HDPE - réparés par soudage par extrusion ;
Petites réparations causées par le soudage par extrusion - ressoudées après meulage ;
Soudures non qualifiées - ressoudées après recouvrement par une couche de géomembrane PEHD.
- Veillez à maintenir le site propre et sec pendant la réparation pour garantir que l'équipement est normal et sans panne.
- Toutes les réparations ou revêtements doivent s'étendre au moins 120 cm au-delà de la partie endommagée et doivent être arrondis.
Protection de la géomembrane finie :
- Lorsque vous marchez sur la géomembrane pavée et soudée, ne portez pas de chaussures à semelles dures et il ne doit pas y avoir de clous, de semelles en fer ou d'autres éléments susceptibles d'endommager la géomembrane sur les chaussures.
- Pendant les opérations de pose et après la pose et le soudage de la géomembrane, il est strictement interdit de fumer ou d'utiliser des allumettes, des briquets, des solvants chimiques ou des objets similaires sur le chantier.
- Lors du transport sur la membrane, les pieds métalliques de la brouette doivent être recouverts de caoutchouc souple. Lors du transport de matériaux en voiture, évitez de rouler sur la membrane. Si la conduite sur la membrane est indispensable, des mesures de protection adaptées à la nature du support doivent être prises. Si le support est constitué d'une couche d'argile dense et non pierreuse, la voiture peut rouler en ligne droite. Dans le cas contraire, une membrane de sol ou un géotextile doit être ajouté sur la membrane et les virages serrés doivent être évités.
- Lors du déchargement des matériaux sur la membrane, même s'il y a une couche de protection géotextile, les objets lourds et durs ne doivent pas tomber d'une hauteur et impacter directement la couche anti-infiltration.
- Préparez suffisamment de sacs de sable temporaires pendant la construction pour éviter que la géomembrane posée ne soit emportée par les vents violents. En cas de vents violents, la géomembrane doit être ancrée temporairement.

Produits connexes
Vidéo connexe

Guide d'utilisation du poste à souder à chaud Geo SWT NS800D avec affichage numérique
Guide d'utilisation du poste à souder à chaud Geo SWT-NS900 pour travaux lourds
Guide d'utilisation de l'outil à air chaud professionnel puissant SWT-NS3400A
Guide d'utilisation du soudeur à coin chaud Geo SWT NS800
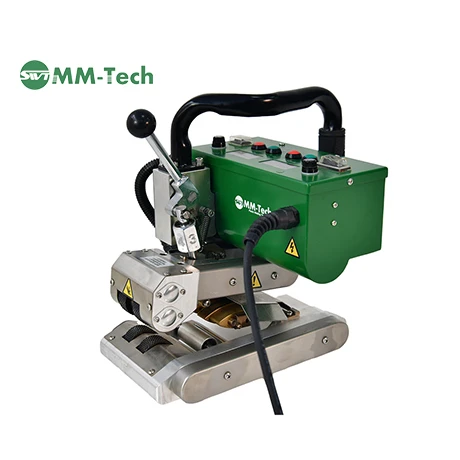
Guide d'utilisation de la machine compacte de soudage à chaud en PEHD SWT-NSGM1
Nouvelles connexes
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
ABONNEZ-VOUS À LA NEWSLETTER
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 French
 Arabic
 Bengali
 Czech
 Dutch
 English
 Finnish
 German
 Hungarian
 Italian
 Japanese
 Korean
 Latin
 Norwegian
 Polish
 Portuguese
 Russian
 Spanish
 Thai
 Vietnamese