-
 Email:news@peweldingmachine.com, sales2@peweldingmachine.com
-
 +86-137 3974 5191
-
 Agregar:
NO.355, Calle Youyi, Distrito Qiaoxi, Shijiazhuang, Hebei, China.


Pistola de soldadura de plástico por extrusión para soldar geomembranas

Pistola de soldadura de plástico por extrusión para soldar geomembranas
Uno. 16 de febrero de 2025, 18:14
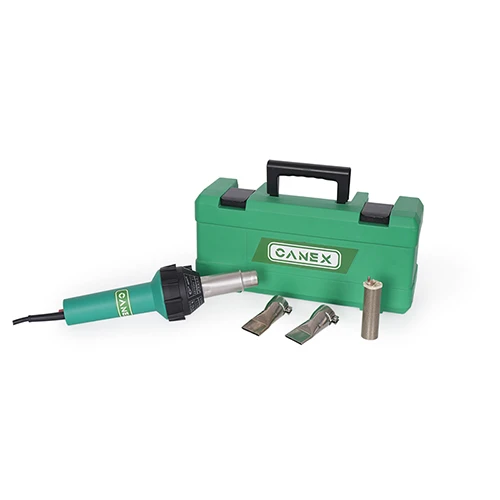
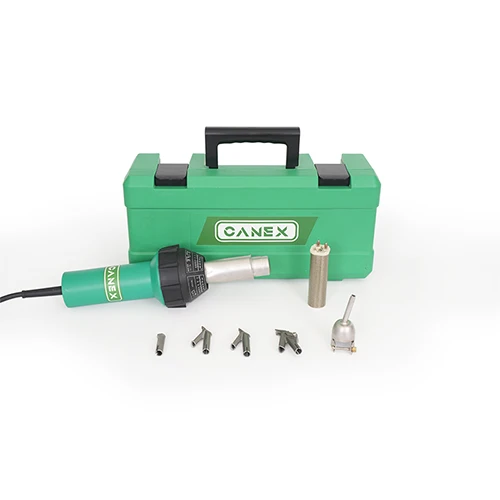
Existen dos métodos de soldadura para geomembranas de HDPE: soldadura termofusible de doble vía y soldadura por extrusión de una sola costura. En la construcción de geomembranas de HDPE, a menudo se encuentran áreas que no se pueden soldar con máquinas de soldadura de doble vía, como las conexiones con tuberías y hormigón. En estos casos, se requiere una pistola de soldadura por extrusión de una sola costura.
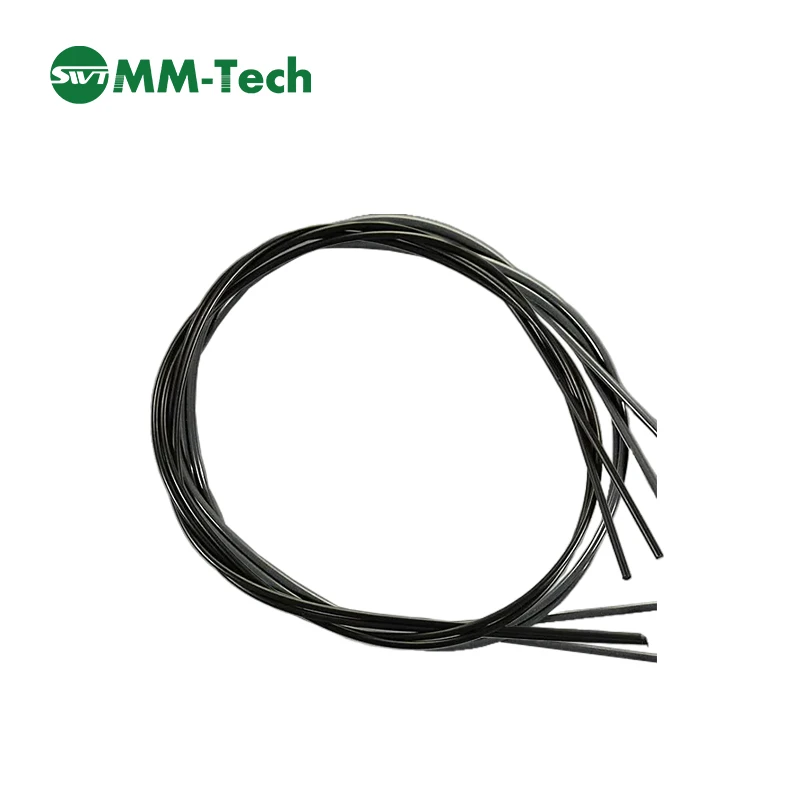
La pistola de soldadura por extrusión de una sola costura, también conocida como máquina de soldadura por extrusión de plástico PP/PE, es un dispositivo que suelda geomembranas con varillas de soldadura de plástico. Su velocidad de soldadura es de 1,6 a 3,5 kilogramos de varilla por hora. Puede funcionar de forma continua durante varias horas y lograr una soldadura perfecta en una sola pasada para juntas más grandes. Es un dispositivo común en la soldadura de geomembranas. Se utiliza principalmente para soldar piezas que no pueden soldarse con máquinas de soldadura termofusible de doble vía y para reparar las partes defectuosas o dañadas de la soldadura.
- Los requisitos de las especificaciones de construcción de soldadura por extrusión son los siguientes:
- Compruebe que la base de la unión sea plana y sólida. Si hay algún cuerpo extraño, debe manipularse adecuadamente con antelación. Compruebe que el ancho de solape en la soldadura sea adecuado (≥ 60 mm). La membrana de la unión debe ser plana, con una estanqueidad moderada y sin formar una "boca de pescado".
- Colocación y unión: Utilice una pistola de aire caliente para unir las partes superpuestas de las dos membranas. La distancia entre los puntos de unión no debe ser mayor de 60-80 mm. La temperatura del aire caliente debe controlarse para evitar que la geomembrana de HDPE se queme y se rompa fácilmente.
- Rugosidad: Utilice una máquina rugosizadora para rugosizar la superficie de la membrana con un ancho de 30 a 40 mm en la soldadura para lograr una limpieza profunda y formar una superficie rugosa que aumente el área de contacto. La profundidad no debe superar el 10 % del espesor de la membrana. Al rugosizar, hágalo con cuidado y minimice los daños en la superficie de la membrana. Para membranas con un espesor igual o superior a 2 mm, se debe realizar una ranura de 45°.
- Soldadura de prueba: Antes de la soldadura formal, tome una muestra pequeña de no menos de 300 × 600 mm y determine preliminarmente los parámetros del equipo según su experiencia para la soldadura de prueba. A continuación, corte la pieza de prueba y realice pruebas de corte y pelado en una máquina de tracción. Si los resultados de la prueba cumplen los requisitos, bloquee los parámetros del equipo y suelde según corresponda. De lo contrario, reajuste la máquina, realice soldaduras de prueba y otras pruebas hasta que esté calificada.
Los criterios de evaluación para una prueba de soldadura exitosa o fallida son:
Al realizar pruebas de corte y pelado en la soldadura adherida, solo se puede rasgar la membrana y no deberían producirse daños en la unión de la soldadura (es decir, FTB).
- Los requisitos del proceso de operación de soldadura de la máquina de soldadura por extrusión son los siguientes:
- Al soldar, el cabezal de soldadura debe estar alineado con la junta sin desviaciones y no se permiten soldaduras resbaladizas ni salteadas.
- El espesor en el centro de la soldadura generalmente debe ser 2,5 veces el espesor de la membrana antifiltración y no menos de 3 mm.
- Cuando una unión no se puede soldar de forma continua, la parte soldada de la unión debe rasparse al menos 50 mm y luego soldarse a solape.
- Las varillas de soldadura utilizadas deben mantenerse limpias y secas antes de entrar en la máquina. No las limpie con guantes, paños sucios, hilo de algodón, etc., si tienen manchas de aceite o suciedad.
- Realizar un tratamiento de enfriamiento sobre la soldadura inmediatamente de acuerdo a la temperatura.
- Cuando la soldadura por extrusión se interrumpe por alguna razón, la cantidad de extrusión de la varilla de soldadura debe reducirse gradualmente. No interrumpa la soldadura repentinamente. Al reiniciar la construcción, desbaste la pieza donde se interrumpió y luego suelde.
- Un equipo de soldadura por extrusión suele estar formado por 3 o 4 personas. El proceso de desbaste debe realizarse con un paso de antelación, pero no con demasiada antelación. El responsable del enfriamiento debe ser puntual. El responsable de la varilla de soldadura debe adaptarse a la velocidad de soldadura.
- Detección y reparación de defectos
La detección de defectos debe realizarse en todas las áreas con y sin soldaduras.
Tres pasos del marcado de defectos:
- Cualquier daño en la soldadura u otras piezas debe encerrarse en un círculo y debe marcarse con una "P" en el círculo para indicar que esa pieza necesita reparación.
- Si el daño no es tan grave como un agujero real, simplemente enciérrelo en un círculo para indicar que se puede reparar mediante soldadura por extrusión.
- Después de todas las reparaciones, se deben realizar pruebas no destructivas y, finalmente, el supervisor del sitio debe realizar una inspección exhaustiva.
Procedimientos de reparación:
- Los siguientes métodos se utilizan solos o en combinación:
Agujeros, desgarros, distribución desigual de las materias primas de geomembrana de HDPE: reparados mediante soldadura por extrusión;
Reparaciones a pequeña escala ocasionadas por soldadura por extrusión, soldadas nuevamente después del rectificado;
Soldaduras no calificadas - soldadas nuevamente luego de cubrir con una capa de geomembrana de HDPE.
- Preste atención a mantener el sitio limpio y seco durante la reparación para garantizar que el equipo funcione normalmente y sin fallas.
- Toda reparación o recubrimiento deberá extenderse al menos 120cm más allá de la parte dañada y deberá ser redondeado.
Protección de la geomembrana terminada:
- Al caminar sobre la geomembrana pavimentada y soldada, no use zapatos de suela dura, y no debe haber clavos, suelas de hierro u otras cosas que puedan dañar la geomembrana en los zapatos.
- Durante las operaciones de instalación y después de la pavimentación y soldadura de la geomembrana, está estrictamente prohibido fumar o utilizar cerillas, encendedores, disolventes químicos o elementos similares en la obra.
- Al transportar materiales sobre la membrana, las patas metálicas de la carretilla deben estar cubiertas con materiales de goma blanda. Al transportar materiales en coche, evite que este circule sobre la membrana. Si es realmente necesario conducir sobre ella, se deben tomar las medidas de protección necesarias según la situación de la base. Si la base de la membrana es una capa de arcilla densa, sin piedras, apta para circular en línea recta. De lo contrario, se debe añadir una membrana de tierra o geotextil sobre la membrana y evitar que el coche realice curvas cerradas.
- Al descargar materiales sobre la membrana, incluso si existe una capa protectora de geotextil, no se deben dejar caer objetos pesados y duros desde una altura que impacten directamente sobre la capa antifiltración.
- Prepare suficientes sacos de arena temporales durante la construcción para evitar que la geomembrana colocada se vuele debido a vientos fuertes. En caso de vientos fuertes, la geomembrana debe anclarse temporalmente.

Productos relacionados
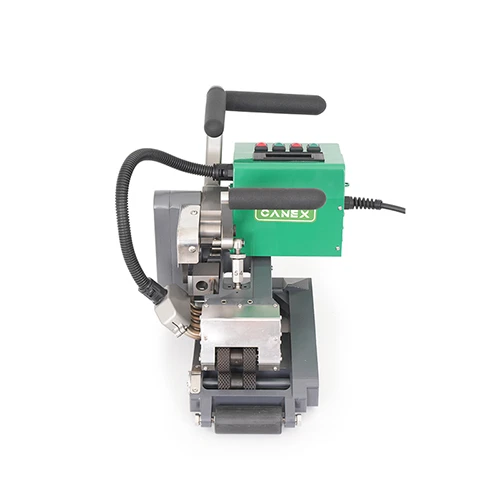
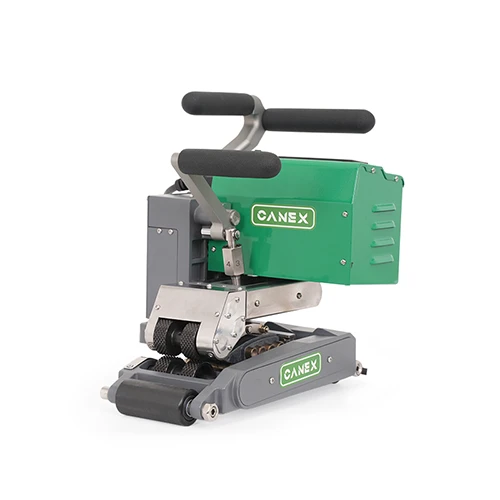
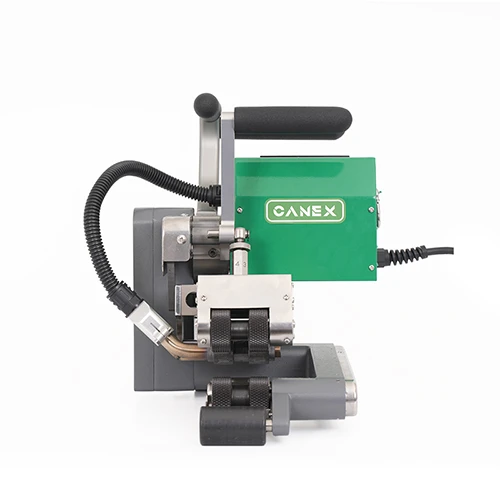
Vídeo relacionado

Guía de funcionamiento de la soldadora de cuña caliente Geo con pantalla digital SWT NS800D
Guía de funcionamiento de la soldadora de cuña caliente geotérmica de servicio pesado SWT-NS900
Guía de funcionamiento de la potente herramienta profesional de aire caliente SWT-NS3400A
Guía de funcionamiento de la soldadora de cuña caliente Geo SWT NS800
Guía de funcionamiento de la máquina de soldadura de cuña caliente compacta de HDPE SWT-NSGM1
Noticias relacionadas
2026-02-24 11:15:19
Comprehensive Guide to Plastic Extrusion Welding Machine Technology and Applications
Plastic extrusion welding machines are vital tools in numerous industries, facilitating the joining of thermoplastic materials with precision and efficiency. From constructing large tanks and vessels to fabricating pipelines and specialized components, these machines offer a robust and reliable solution. Understanding the different types, applications, and key features is crucial for making informed investment decisions. At MMTech Weld, we specialize in delivering high-quality plastic extrusion welding solutions tailored to diverse industrial needs. Choosing the right machine can significantly impact your production efficiency and the quality of your finished products. Plastic extrusion welding is a process where thermoplastic materials are melted and fused together using heat and pressure. The machine precisely controls the temperature, feed rate, and welding speed to create strong, leak-proof joints. These machines typically consist of a heating element, feed roller, welding shoe, and control panel. Different types of machines cater to specific applications and materials, ranging from portable units for smaller projects to automated systems for large-scale production. The key to a successful weld is ensuring consistent heat distribution and proper material compatibility.
2026-02-11 02:45:23
Comprehensive Guide to Plastic Extrusion Welding Techniques and Equipment Selection
Plastic extrusion welding is a versatile and efficient process used to join thermoplastic materials. This technique is widely employed across various industries, from automotive and construction to marine and chemical processing. At MM Tech Weld, we specialize in providing high-quality plastic extrusion welders and related solutions. This article delves into the intricacies of plastic extrusion welding, its applications, benefits, and key considerations for choosing the right equipment. Understanding this process can significantly improve your project efficiency and product quality. Plastic extrusion welding is a process where a thermoplastic welding material, typically a rod or wire, is melted and fed into the joint between two thermoplastic workpieces. The welding material is melted using a heated shoe, and as it cools, it fuses the two pieces together, creating a strong, leak-proof bond. Unlike other welding methods, extrusion welding doesn’t require the base materials to be completely melted, making it ideal for thicker sections and on-site repairs.
2026-01-30 14:55:50
Comprehensive Guide to Hand Extrusion Welder Applications and Selection
A hand extrusion welder is a portable and versatile tool used for joining thermoplastic materials. It’s a crucial piece of equipment in various industries, from plastic fabrication to pipeline repair. This article provides a comprehensive guide to hand extrusion welders, exploring their applications, benefits, key considerations when choosing one, and how MM Tech Weld delivers high-quality solutions. Understanding this technology allows professionals to optimize welding processes and achieve durable, reliable results. A hand extrusion welder operates by melting thermoplastic welding rods and extruding the molten material into the joint to be welded. The welder consists of a heating element, a feed mechanism for the welding rods, and a shoe or nozzle that guides the molten plastic.
2026-01-28 11:20:05
Comprehensive Guide to Pressure Leak Detectors for Enhanced Safety and Efficiency
In industries dealing with gases, vacuum systems, and pressurized environments, identifying leaks quickly and accurately is paramount for safety, efficiency, and cost control. A pressure leak detector is a critical tool for these applications, offering a non-destructive method to pinpoint even the smallest breaches in containment. This article will explore the different types of pressure leak detectors, their applications, advantages, and considerations for choosing the right detector for your specific needs. Efficient leak detection translates directly to minimized product loss, reduced energy consumption, and a safer working environment. Several technologies are employed in pressure leak detectors, each with its strengths and weaknesses. Some common types include: Bubble leak detectors, using a soap solution to reveal leaks as bubbles; Halogen leak detectors, sensitive to halogen-containing refrigerants; Ultrasonic leak detectors, detecting the high-frequency sound generated by escaping gas; and Mass spectrometer leak detectors (helium leak detectors), offering extremely high sensitivity by identifying helium molecules.
2026-01-27 22:55:02
Comprehensive Guide to Vacuum Leak Detection and Repair Techniques
Detecting and repairing vacuum leaks is crucial for maintaining optimal performance in various systems, from automotive engines to industrial processes. A seemingly small leak can lead to significant inefficiencies, reduced power, and even system failure. This article will provide a detailed look into understanding vacuum leaks, the tools used to find them – specifically, vacuum leak finders – troubleshooting techniques, and preventative measures. We’ll cover common causes, best practices, and how to choose the right equipment for your needs. Addressing vacuum leaks promptly can save you time, money, and potential headaches. Several methods can be used to locate vacuum leaks. The most basic involves a visual inspection of hoses, gaskets, and connections. However, many leaks are small and difficult to detect with the naked eye.
2026-01-27 19:55:20
Bullseye Leak Detector A Comprehensive Guide for Efficient Leak Detection
Maintaining the integrity of pressurized systems is critical in numerous industries, from HVAC and refrigeration to automotive and plumbing. A seemingly small leak can lead to significant inefficiencies, costly repairs, and even safety hazards. The Bullseye leak detector is a powerful tool designed to quickly and accurately pinpoint leaks in a variety of applications. This article will delve into the features, benefits, and applications of this versatile detector, ensuring you can effectively identify and address leaks before they escalate. Accurate leak detection is paramount for ensuring system efficiency and safety, and the Bullseye provides a reliable solution for professionals across various trades.
2026-01-27 18:25:14
Wegener Extrusion Welder Technology for Robust Thermoplastic Joining Solutions
When it comes to reliable and efficient solutions for joining thermoplastic materials, a Wegener Extrusion Welder stands as a leading choice. Known for its precision and durability, Wegener technology is trusted by professionals in diverse industries. This article delves into the features, applications, and benefits of Wegener Extrusion Welders, providing a thorough overview for those seeking a robust welding solution. Choosing the right equipment can significantly impact project quality and efficiency, and Wegener consistently delivers. Wegener extrusion welding utilizes a specialized machine that melts thermoplastic material and precisely extrudes it onto the joint area. This process creates a strong, homogenous weld, free from the weaknesses often associated with other joining methods. The controlled heat input minimizes distortion and stress on the materials. Unlike traditional welding techniques, it is exceptionally well-suited for large diameter pipe and complex geometries. MM Tech Weld’s Wegener machines offer unparalleled control and consistency for critical applications.
2026-01-25 02:10:06
Extrusion Welding HDPE Liner: A Guide
Learn about extrusion welding HDPE liner for industrial applications. Material specs, vendor comparison & why it’s a top choice for containment.
SUSCRÍBETE AL BOLETÍN INFORMATIVO
Dear customer, thank you for your attention! We provide high-quality machinery and equipment and look forward to your orders. Please inform us of your needs and we will respond quickly!




 Spanish
 Arabic
 Bengali
 Czech
 Dutch
 English
 Finnish
 French
 German
 Hungarian
 Italian
 Japanese
 Korean
 Latin
 Norwegian
 Polish
 Portuguese
 Russian
 Thai
 Vietnamese